

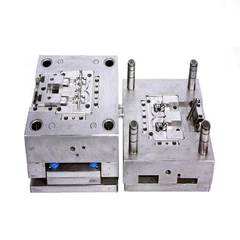
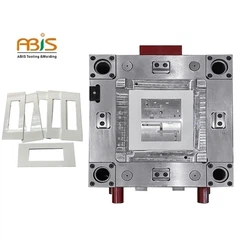


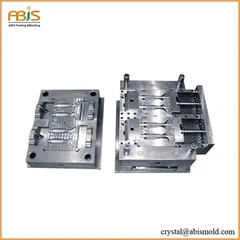

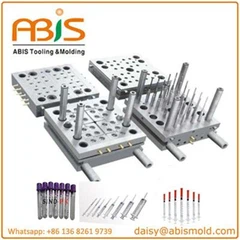



Ai trei citate pe birou. Prețurile variază cu 30% sau mai mult. Specificațiile arată similar pe hârtie-același oțel, același număr de cavități, același finisaj de suprafață. Diferența este în cavitatea și deciziile de inginerie de bază, care nu vor apărea până la producție.
Am reconstruit inserții cu cavități anul trecut pentru o matriță pentru containere alimentare cu 8 cavități. Furnizorul inițial a găurit canale de răcire la distanțe inconsistente față de suprafața cavității - 8 mm în unele locuri, peste 15 mm în altele. Variația de temperatură a cauzat umplerea neuniformă. Părțile din cavitățile interioare s-au scurs, în timp ce cavitățile exterioare s-au supraambalat. Clientul a petrecut unsprezece luni ajustând setările procesului înainte de a verifica oțelul.
Reconstrucția noastră a menținut toate canalele la o distanță constantă de 10 mm. Durata ciclului a scăzut de la 18 secunde la 12 secunde. La presa lor de 400 de tone care funcționează la 85 USD/oră, această reducere de 6 secunde economisește 14.280 USD pentru 100.000 de piese. Investiția de reconstrucție de 35.000 USD s-a recuperat în patru luni la volumul lor anual.

Răcirea reprezintă 60-80% din timpul ciclului. Când solicitați oferte, probabil că specificați materialul, finisajul suprafeței, numărul de cavități și volumul așteptat. Ceea ce majoritatea cererilor de cerere nu solicită-și cei mai mulți furnizori nu se oferă voluntar - este modul în care canalele de răcire vor fi direcționate prin blocurile cu cavități.
Canalele forate convenționale rulează în linii drepte. Nu pot urmări geometria pieselor complexe, așa că unele zone se răcesc mai repede decât altele.Canale de răcire conformeUrmărește suprafața cavității la distanță constantă, dar costă mai mult de fabricare.
Iată când are sens răcirea conformă:

O piesă cu timp de ciclu de 18 secunde, rulând un volum anual de 500.000 pe o presă de 85 USD/oră. Răcirea conformă reduce ciclul la 12 secunde.
- Economie anuală de timp de presare: 833 de ore
- Economii de dolari la 85 USD/oră: 70.805 USD/an
- Primul costului de răcire conformă: aproximativ 15.000-25.000 USD
Investiția se recuperează în primul an. Pentru rulări sub 100.000 de piese, răcirea convențională are de obicei mai mult sens.
Cităm ambele opțiuni și vă arătăm matematica pentru volumele dvs. specifice.
Calitatea oțelului afectează durata de viață a sculei sub materiale abrazive

Anul trecut, un client de conector auto a specificat oțel P20 pentru ceea ce a proiectat ca fiind 200.000 de piese anuale. Cererea a depășit prognozele. Până în luna a opta a anului doi, PBT-ul-umplut cu 30% de sticlă pe care îl rulau a uzat porțile cavității peste toleranță.
Alegerea a devenit un interval de producție de șase-săptămâni sau calificarea unui furnizor de rezervă la mijlocul-programului. Au pierdut două noi oportunități de afaceri în timpul nefuncționării.
P20 costă aproximativ 8-12 USD/kg. S136 costă 25-35 USD/kg. Pentru un bloc cu cavitate tipic care necesită 50 kg de oțel, diferența de cost al materialului este de aproximativ 850-1.150 USD.
S136 durează de trei până la patru ori mai mult sub compuși-umpluți cu sticlă. Decalajul de producție de șase-săptămâni a costat mai mult decât ar avea upgrade-ul din oțel.
Pentru materiale ne-abrazive la volume moderate, P20 este bine. Specificăm ce necesită aplicația.
Balanță de umplere cu mai multe-cavități
Dispozițiile de rulare simetrice geometric ar trebui să umple toate cavitățile în mod identic. Ei nu. Încălzirea prin forfecare de-a lungul pereților canalelor creează gradienți de temperatură care direcționează materialul mai fierbinte către cavitățile interioare.

Am fugitMoldflowpe o matriță conector cu 8-cavități în ultimul trimestru. Furnizorul anterior al clientului cotase un rulaj echilibrat geometric. Simularea a arătat o variație de 12% din greutate-cavitate la cavitate înainte de tăierea oțelului.
Recupăm alergătorii pe baza datelor de simulare. Variația ponderii producției a fost sub 3%.
Fiecarematriță cu mai multe-cavitățiconstruim peste 4 cavități, include analiza Moldflow ca parte a pachetului cotat-nu ca un supliment-la taxa de inginerie. Găsirea dezechilibrului de umplere după eșantionarea T1 costă relucrarea. Găsirea lui în simulare nu costă nimic.
Schimbare de bază în aplicațiile-perete subțiri
Pe-piesele cu pereți subțiri-fiolele medicale, butoaiele stiloului, inserturile de ambalaj-presiunea inegală de injectare poate devia miezul în timpul umplerii. Rezultatul este o variație a grosimii peretelui care poate să nu apară până când piesele nu eșuează testul de scurgere.
Proiectăm miezuri pentru aceste aplicații cu suporturi dimensionate pentru sarcina de deformare așteptată. Acest lucru adaugă 3-5 zile la faza de proiectare, dar previne problemele care apar după optsprezece luni de la producție, când miezurile încep să crape.
Poarta Location Economics
Tip poartaafectează atât costul părților, cât și produsele cosmetice. Porțile de margine sunt cele mai ieftine de prelucrat și mai ușor de modificat. Porțile submarine se taie automat-în timpul ejectării, dar costă mai mult pentru tăierea și întreținerea.Sisteme cu canal caldeliminați complet alergătorii, dar adăugați 8.000-15.000 USD la costul instrumentului.
Un client de electronice de larg consum a venit la noi utilizând o unealtă cu 4-cavități cu canale reci. Volumul lor anual a fost de 1,2 milioane de părți. Resturile de alergători rulau 15% din greutatea împușcaturilor - material pentru care plăteau și aruncau.
Conversia Hot Runner a costat 12.000 USD. La prețul lor de rășină de 3,20 USD/kg, economiile de material au rambursat investiția în paisprezece luni. Pentru orizontul lor de producție de cinci-ani, conversia economisește aproximativ 38.000 USD numai în material, fără a lua în considerare timpul redus al ciclului din eliminarea răcirii canalului.
Pentru volume mai mici sau părți în care vestigiile de poartă nu contează, curele reci au sens. Specificăm ceea ce se potrivește cu economia dvs.
Proiectarea sistemului de evacuare
Piesele care se lipesc în matriță încetinesc ciclul și pot deteriora unealta. Designul sistemului de evacuare depinde de geometria piesei, unghiurile de tiraj și textura suprafeței.
Știfturile de evacuare standard funcționează pentru majoritatea aplicațiilor. Ejectoarele cu lame distribuie forța pe pereții subțiri care s-ar deforma sub presiunea știftului. Plăcile de stripare ridică piesele în mod uniform din miezurile-de extragere adâncă. Butoanele de aer completează ejectarea mecanică pentru piesele cu blocare cu vid.
Am avut un client de ambalare care rulează capace cu o suprafață interioară texturată. Instrumentul lor original folosea știfturi standard, iar piesele erau suspendate la ejectare. Adăugarea a patru clapete de aer pentru a sparge vidul a redus piesa-blocata de la 2,3% la sub 0,1%.

Modificarea valvei de aer a costat 1.800 USD. La costul lor de respingere de aproximativ 0,08 USD/piesă și un volum anual de 800.000, rambursarea a fost sub patru luni.
Unghiuri de proiectare și finisare a suprafeței
Relația dintre unghiul de tiraj și finisarea suprafeței este simplă: suprafețele texturate au nevoie de mai multă aspirație pentru a se elibera curat.
SPI-Suprafețele lustruite (finisare în oglindă) pot rula cu curent de 0,5 grade. Suprafețele texturate SPI-D au nevoie de obicei de 3 grade sau mai mult, în funcție de adâncimea texturii. Tirajul insuficient pe cavitățile texturate provoacă urme de tragere și piesele blocate.
Un client de articole de uz casnic ne-a trimis un dosar piesa cu 1 grad de pescaj specificat pe toate suprafetele. Designul a cerut o textură ușoară la exterior. Am semnalat acest lucru în examinarea DFM-că combinația schiță/textură ar cauza probleme de lansare.
Revizuirea la 2,5 grade pe suprafețele texturate înainte de a tăia oțelul nu costă nimic. Descoperirea problemei după finalizarea sculei ar fi necesitat tăierea cavității-aproximativ 4.000-6.000 USD în costul modificării plus două săptămâni de întârziere.
Evaluăm DFM pentru fiecare proiect înainte de a cota. Este mai rapid să fixați geometria în CAD decât în oțelul călit.
Ce se livrează cu matrița
Am văzut că sosesc matrițe de la alți furnizori cu o singură-factură de pagină și nimic altceva. Fără desene, fără certificate de materiale, fără date de proces. Când ceva nu merge bine-și, în cele din urmă, ceva merge întotdeauna prost-nu există nicio valoare de referință pentru a diagnostica.
O matriță de la unitatea noastră este expediată cu:
CAD 3D nativ pentru fiecare componentă, desene de inspecție 2D cu GD&T, certificări de materiale pentru toate oțelurile, înregistrări de tratament termic care confirmă duritatea, rapoarte dimensionale T1 și T2, parametri de proces validați, date studiului etanșării porții, verificarea echilibrului de răcire, intervale PM recomandate, lista pieselor de schimb cu timpii de livrare.
Această documentație există deoarece matrițele necesită service pe durata de viață a producției.

Dacă comparați citatele
Trimiteți-ne fișierul dumneavoastră parte și proiecția volumului. În 48 de ore, vă vom trimite înapoi:
Analiza DFM identificând preocupările legate de geometrie
Recomandare pentru calitatea oțelului cu raționament
Propunere de strategie de răcire cu estimări ale timpului de ciclu
Cotație bugetară defalcată pe componentă
Formularul este la abismould.com/quote. Sau trimiteți un e-mail direct la engineering@abismould.com.
*ABIS Mold Technology Co., Ltd. funcționează din Shenzhen din 1996. Unitatea noastră de 12.000㎡ operează prese de injecție de la 80T la 1600T pentru validarea sculelor. Aproximativ 60% dintre matrițele noastre sunt livrate clienților din America de Nord și europeni din industria auto, medicală și electronică de larg consum.*