







Ce este liniile de răcire?
Linii de răcire în aplicații speciale de matriță
Am lucrat cu mucegai de 18 ani. A petrecut primul deceniu într-un magazin captiv din Michigan, care conducea mașini. Ultimii opt ani de consultanță, în principal electronice medicale și de larg consum. Dacă există un lucru care separă magazinele care fac bani de cele care nu, este răcoare. Nu sunt lucrurile de lux despre care citiți în revistele de specialitate. Doar un aspect de bază, atent al liniei de răcire.
Majoritatea furnizorilor de scule de turnare prin injecție vă vor spune că răcirea reprezintă 60-70% din ciclul dumneavoastră. Numărul acesta plutește în industrie ca Evanghelia. Cifra reală depinde de grosimea peretelui, rășină și aproximativ cincisprezece alte variabile. Am văzut forme de ambalaj-subțiri în care răcirea a fost de 80% din ciclu. A rulat odată o carcasă de automobile cu secțiune groasă, unde era mai aproape de 45%. Ideea este că procentele generice nu te ajută prea mult. Ceea ce ajută este să înțelegeți fluxul de căldură în partea dvs. specifică.

Uneltele de precizie necesită un management termic precis.
The Drill-și-Plug Reality
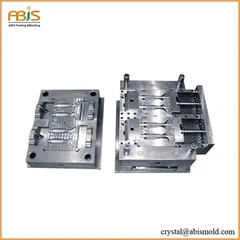
Răcirea convențională este foraj-și-priză. Îți iei blocul de matriță, îl pui pe moară sau pe burghiu și faci găuri drepte. Conectați-le cu perforatoare transversale sau furtunuri externe. Conectați capetele de care nu aveți nevoie. Această metodă funcționează. A funcționat de când tatăl meu era în afacerea asta. Sculele sunt ieftine, orice magazin o poate face, iar când ceva se înfundă, îl puteți scoate.
Problema apare atunci când geometria devine complicată. Am lucrat anul trecut-carcasă pentru electronice de larg consum, multe curbe, perete nominal de 1,2 mm, cu bofe care coboară până la 0,8 mm. Designerul industrial nu era interesat de ceea ce puteam de fapt să mire. Partea miezului avea 6 mm de oțel în spatele cavității în trei zone diferite. Nu poți pune un canal de 10 mm acolo. Nici acolo nu poți pune un canal de 6mm, nu cu nicio marjă de siguranță.
Ceea ce am ajuns să facem a fost o abordare combinată. Barbotoare în miezurile adânci, deflectoare unde aveam suficientă carne și o inserție conformă în cel mai prost punct fierbinte. Piesa conformă a adăugat 11.000 USD la costul instrumentului. Clientul nu a vrut să plătească la început. Apoi le-am arătat diferența de timp ciclului
-14 secunde cu conformă față de 22 fără. Au plătit.
Răcire conformă-Când are sens

Imprimarea 3D metal a schimbat această afacere. În urmă cu zece ani, răcirea conformă era o curiozitate, ceva pe care l-ai vedea la o expoziție comercială și ai crede că „e bine”. Acum, fiecare producător major de matrițe de injecție personalizate o oferă sau ar trebui. Tehnologia s-a maturizat. Prețurile au scăzut. Timpul de livrare a devenit rezonabil.
Materialele funcționează. Am rulat inserții de oțel maraging MS1 peste 400.000 de lovituri fără probleme. Imprimările H13 sunt din ce în ce mai bune, dar din experiența mea metalurgia pulberilor încă nu este acolo pentru aplicații cu uzură ridicată. Pentru miezuri și inserții cu cavități care nu văd impact direct la poartă, oțelul imprimat rezistă bine.
Iată unde oamenii înțeleg greșit: ei cred că conformația înseamnă că poți răci orice. Nu poţi. Canalele încă au nevoie de flux. Văd modele care vin peste biroul meu cu aceste canale organice frumoase de răcire care arată ca niște vase de sânge. Foarte frumos în CAD. Este imposibil să treci prin curgere turbulentă. Căderea de presiune te ucide sau fluxul devine laminar și rezervoarele de transfer de căldură.
Regula pe care o folosesc: păstrați secțiunea transversală-canalului peste un diametru echivalent de 5 mm, nu depășiți un raport de aspect de 4:1 pe nicio secțiune non-circulară și limitați lungimea totală a circuitului la ceea ce poate de fapt împinge TCU. Majoritatea unităților de control al temperaturii din atelier depășesc în jur de 4-5 bar. Circuitul dumneavoastră conform plus colectorul plus furtunurile trebuie să funcționeze în acest sens.
Deflectoarele și barbotoarele își au încă locul
Înainte de a apela furnizorul de soluții de răcire pentru turnare prin injecție despre o inserție tipărită de 15.000 USD, luați în considerare opțiunile vechi de școală. Deflectoarele costă poate 30 de dolari fiecare. Bubblers, 40-50 USD. Conductele de căldură costă 150-400 USD, în funcție de lungime și diametru.
Deflectoarele funcționează excelent în miezurile dreptunghiulare. Lama plată împarte gaura forată în alimentare și retur. Apa coboară pe o parte, în jurul fundului, iar înapoi pe cealaltă. Pierzi o oarecare capacitate de debit-figura 60-65% din ceea ce ți-ar oferi un canal deschis. Pentru majoritatea aplicațiilor este destul.
Modul de eșec comun
Modul de defecțiune pe care îl văd cel mai des cu deflectoarele: băieții forează prea adânc, deflectorul ajunge la fund, fluxul este restricționat la vârf. Lăsați un spațiu liber de 3-4 mm în partea de jos. Mai mult dacă calitatea apei este discutabilă și vă așteptați la acumularea de calcar.
Barbotoarele sunt mai bune pentru miezurile rotunde. Dispunerea tubului-în-tub vă oferă o suprafață mai mare decât un deflector în orificiul de același diametru. Dezavantajul este că sunt mai sensibili la toleranța dimensională. Spațiul inelar dintre tubul interior și orificiul exterior controlează fluxul de retur. Prea strâns și înfometezi circuitul. Prea slăbită și toată apa dvs. trece în scurtcircuit-prin gol fără a ajunge la vârf.
Alegeri materiale despre care nimeni nu vorbește

Fiecare broșură cu servicii de fabricare a matrițelor de precizie menționează răcirea conformă. Nu mulți vorbesc despre selecția materialelor pentru performanța de răcire.
Inserțiile BeCu au existat pentru totdeauna. Conductivitate termică în jur de 105 W/m·K față de 29 pentru H13. Acesta este un număr mare. Într-un punct fierbinte în care fizic nu puteți ajunge suficient de aproape de apă, o inserție din aliaj de cupru poate salva munca. Le-am folosit în spatele coastelor subțiri, în corpuri de ridicare, în miezuri mici unde nu se potrivește un barbotator.
Captura este uzura. BeCu rulează poate 35-38 HRC după tratamentul termic. Nu vei intra direct pe ea. Nu vei trece de nailon umplut cu sticlă peste un milion de cicluri. Dar în locurile protejate unde trebuie doar să trageți căldură, funcționează.
Sculele din aluminiu sunt subestimate pentru aplicarea corectă. Un client medical a venit la mine dorind matrițe prototip, volume estimate de aproximativ 50.000 de bucăți pe an, trei-ani de viață a produsului. Cotațiile pe care le aveau pentru uneltele P20 erau timp de livrare-lungi, costuri ridicate și ar fi depășite înainte de a se uza. Am făcut miezurile și cavitățile din aluminiu QC-10 pentru aproximativ 40% din prețul oțelului. Timpii de ciclu au venit în 12 secunde față de cei 18-20 pe care i-am estimat pentru oțel. Trei ani mai târziu, aceste instrumente încă funcționează. Puțină uzură pe linia de despărțire, nimic care să afecteze calitatea piesei.
Controlul temperaturii devine complicat
Formele simple rulează un circuit de răcire pe jumătate. Apă înăuntru, apă afară, gata. Formele speciale-și aș pune cea mai mare parte din ceea ce îmi traversează biroul în zilele noastre în acea categorie-au nevoie de mai multe zone.
Un consultant în inginerie de matriță cu injecție cu care lucrez spune o vorbă: fiecare punct fierbinte are nevoie de propriul răspuns. Uneori, răspunsul este mai fluid. Uneori este apă mai rece. Uneori este o schimbare materială. Uneori acceptă un ciclu mai lung și mergi mai departe. Ideea este că nu poți trata o matriță ca o singură masă termică uniformă.
Controlul în cascadă ajută. TCU monitorizează temperatura matriței prin termocuplu și ajustează debitul sau poziția supapei de amestec pentru a menține valoarea de referință. Funcționează bine pentru-starea staționară. Nu ajută prea mult cu trecerea-acea explozie de căldură când plasticul de 300 de grade lovește cavitatea, apoi cu răcirea treptată-, apoi cu o altă explozie. Masa termică a oțelului face cea mai mare parte a muncii netezindu-l.
Variothermal este real, dar scump. Ciclul temperaturii suprafeței matriței se ridică înainte de umplere, apoi scade rapid pentru răcire. Am văzut că elimină liniile de sudură pe piese-lucioase. Am văzut, de asemenea, că a adăugat 80.000 USD unui program de instrumente și șase luni de timp de dezvoltare. Pentru aplicarea corectă-interior auto de clasă A, dispozitiv medical cu zero-cerință cosmetică cu defecte-s-ar putea să creioneze. Pentru majoritatea locurilor de muncă, nu.
Ceea ce contează de fapt
După toți acești ani, iată ce le spun tinerilor ingineri: primiți mai întâi elementele de bază corecte. Păstrați liniile de plutire în 2D de suprafață, acolo unde puteți. Rulați suficient debit pentru a rămâne turbulent. Nu lăsați circuitele să dureze atât de mult încât creșterea temperaturii vă ucide - 10 grade delta max de la intrare la ieșire este o țintă bună. Echilibrați-vă circuitele astfel încât să vadă toate restricții similare.
Fă acele lucruri și vei rezolva 80% din problemele tale de răcire. Restul de 20% este locul unde se întâmplă munca interesantă. Acolo s-ar putea să aveți nevoie de conformal, sau de cupru, sau variotermal, sau de o combinație pe care nimeni nu a încercat-o până acum.
Instrumentele există. Furnizorii există. Cunoașterea există. Ceea ce face diferența este să vă gândiți la fluxul de căldură din partea dvs. specifică, matrița dvs. specifică, procesul dvs. specific. Nicio simulare nu înlocuiește asta. Nicio regulă generală nu acoperă fiecare caz. Trebuie să faci treaba.
Douăzeci-trii ani în această meserie și încă învăț. Aceasta este fie partea cea mai bună, fie cea mai rea, în funcție de zi.