







Matriță de injecție cu tragere de miez complicată pentru carcasa imprimantei și a aparatului de fax
Carcasa imprimantei și a aparatului de fax este prezentată în Figura 1. Dimensiunea maximă a produsului este de 478,97 mm x 234,44 mm x 148,05 mm, grosimea medie a părții din plastic este de 1,80 mm, materialul piesei din plastic este PS- Bună, rata de contracție este de 1,005, iar calitatea piesei din plastic este de 478,8 grame. Cerințele tehnice pentru piesele din plastic sunt că nu trebuie să existe defecte, cum ar fi vârfuri, nemulțumiri cu turnarea prin injecție, linii de curgere, pori, deformare prin deformare, dungi argintii, materiale reci, linii cu jet etc. Gravarea Nihong este necesară pe suprafața înconjurătoare a partea din plastic. Model mat pe partea de sus.
Din figura 1 se poate observa că structura plastică este o carcasă complexă formată dintr-o structură închisă neregulat pe patru laturi. Consultați fișierul atașat pentru desenul 3D al produsului și desenul matriței 3D. Pe cele patru laturi ale piesei din plastic există găuri pentru grila de disipare a căldurii cu suprafață mare și decupaje de mucegai și trebuie proiectate 4 miezuri de glisare mari. Limita cursorului este pe suprafața curbată, prin urmare, este necesar să proiectați bine suprafața de despărțire. Puntea de legătură din mijlocul părții din plastic are oase adânci, formă subțire și rigiditate slabă. Structura părții din plastic este neregulată, iar suprafața de despărțire este o suprafață de despărțire neregulată complexă. Structura părții din plastic este complexă, iar dimensiunea este mare, dar zona superioară a părții din plastic este mică, doar partea de margine are o poziție de lipici, iar cea mai mare parte a zonei locale este goală, ceea ce aduce dificultăți în proiectarea sistemul de evacuare a matritei.

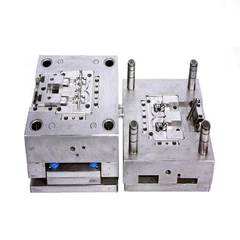
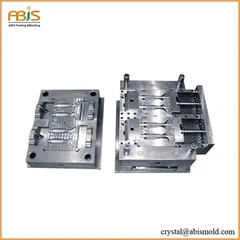
Dimensiunea produsului este mare, structura matriței este complexă și există extractoare de miez glisor pe toate cele patru laturi. Cavitatea designului matriței ocupă locul 1 din 1, iar mașina de turnat prin injecție are o mașină de turnat prin injecție Nissan de 450-tone. Sistemul de poartă este proiectat cu un design de poartă punct, iar porțile în 4 puncte sunt proiectate pe partea superioară a părții din plastic. Baza matriței este o bază simplă simplă a matriței cu duze fine 7094. Pentru matrițele de injecție cu glisoare mari pe toate părțile, designul adoptă o bază simplificată a matriței cu duze fine. Datorită absenței a 4 stâlpi de ghidare, spațiul matriței este economisit efectiv. Datorită rulajului lung, condensului lung al sistemului de închidere și formei neregulate, pentru a preveni căderea materialului duzei atunci când manipulatorul este utilizat pentru turnarea prin injecție, pe partea cerului este proiectată o coloană anti-rotație. matriță pentru a localiza materialul duzei și pentru a facilita prinderea manipulatorului.
Structura părții din plastic este complexă și există multe poziții ale oaselor și coloanei în poziția lipiciului. Designul insertului este o parte foarte critică. Prin împărțirea rezonabilă a inserțiilor, dificultatea de prelucrare este redusă și eficiența procesării este îmbunătățită. Pentru matrițele complexe, cea mai eficientă metodă de despicare a inserțiilor este metoda de inserare completă, adică despicarea pentru a face inserții. Divizarea inserțiilor este prezentată în Figura 5 și Figura 6.
