

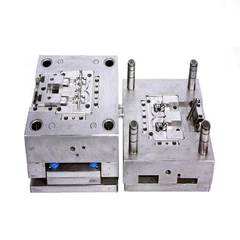
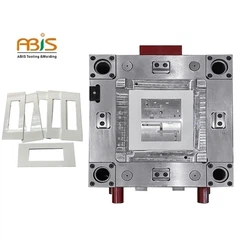






PersonalizatMold din siliconProducător: Precision OEM Solution
Î3 2022, am preluat un proiect de supapă medicală după ce furnizorul anterior a eșuat de două ori. Sculele lor de 7.400 USD nu au putut menține toleranța liniei de despărțire sub 0,0012", provocând 31% respingere flash pe mostrele T2. Echipa noastră de ingineri din Shenzhen a urmărit-o până la oțel P20 cu aerisire inadecvată în prima săptămână. Am reconstruit matrița din inoxidabil S136, adâncime de aerisire controlată la 60001", eșantioane livrate în săptămâna T20001 ±0. Clientul respectiv a plasat încă 4 programe la noi de atunci, iar acest tip de{16}}rezolvare a problemelor este motivul pentru care activăm din 1996.
Aceasta este ceea ce înseamnă de fapt soluția OEM de precizie în turnarea siliconului. Nu un limbaj de marketing despre „calitate-de clasă mondială”. Capacitate tehnică specifică care rezolvă problemele pe care alți furnizori nu le-ar putea face.

Structura costurilor reale a sculelor de matriță din silicon
O matriță de 12.000 USD care rulează 250.000 de cicluri costă 0,048 USD per parte în amortizarea sculelor. O matriță de 6.500 USD care eșuează la 80.000 de cicluri costă 0,081 USD pe piesă, plus 8.000-15.000 USD pentru reconstrucție, plus 8-12 săptămâni de producție pierdută. Majoritatea companiilor se concentrează pe prețul de cotație și ratează costul real.
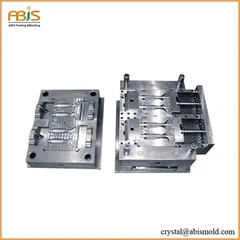
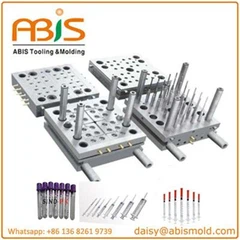
Unitatea noastră de 12.000 de metri pătrați din Shenzhen face acest lucru din 1996:
| Volumul de producție | Unelte recomandate | Investiție tipică | Durata de viață așteptată a mucegaiului | Costul pe-piesă de scule |
|---|---|---|---|---|
| Prototip/Pont (<10K) | Aluminiu sau oțel moale | $3,500-8,000 | 10.000-50.000 de lovituri | $0.16-0.70 |
| Volum mijlociu (10K-100K/an) | Oțel P20 sau NAK80 | $8,000-18,000 | 100.000-300.000 de fotografii | $0.03-0.18 |
| High-volume (>100K/an) | H13 sau S136 întărit | $18,000-45,000 | 500,000+ lovituri | $0.02-0.09 |
Avem în stoc P20, 718, 8407, NAK80, H13, S136 și alte oțeluri premium. Costurile dvs. reale depind de geometria pieselor, cerințele de toleranță și numărul de cavități, dar aceste intervale sunt valabile pentru majoritatea aplicațiilor pe care le-am gestionat de-a lungul anilor.
Matrite cu patru-cavități costă 2,8-3,2x echivalent cu o singură-cavitate (nu de două ori așa cum susțin unii furnizori, deoarece sistemele de canal rece și echilibrarea cavităților adaugă o complexitate reală), dar obțineți o producție de 4 ori pe ciclu. Pentru un program de conectare medicală care necesită 320.000 de piese pe o perioadă de 4 ani, o singură-cavitate reprezintă unelte de 11.800 USD plus procesarea de 0,68 USD/piesă este egală cu 229.400 USD în total. Patru-cavități rulează unelte de 36.500 USD plus procesarea de 0,26 USD/piesă este egală cu 119.700 USD în total. Adică 109.700 USD economisiți. Împingem clienții către mai multe-cavități atunci când volumul o justifică, deoarece economia funcționează, deși cotațiile cu o singură cavitate par mai ieftine la început.

LSR vs HTV
Executăm atât turnare prin injecție LSR, cât și turnare prin compresie HTV la unitatea noastră din Shenzhen, echipată cu utilaje germane, elvețiene și japoneze.
Cauciucul siliconic lichid trece prin sisteme de turnare prin injecție cu timpi de ciclu de 25-90 de secunde, în funcție de grosimea peretelui și de cerințele de întărire.
Materialul curge la o vâscozitate de 8.000-30.000 mPa·s, umplând pereți subțiri și geometrii complexe pe care HTV nu le poate atinge. LSR-catalizat cu platină produce materiale extractibile mai mici după sterilizare, motiv pentru care producătorii de dispozitive medicale îl specifică din ce în ce mai mult pentru componentele care contactează pacientul. Deținem certificarea ISO 13485:2016 pentru fabricarea dispozitivelor medicale.
HTV uses compression or transfer molding, cycle times run 3-10 minutes, tooling costs 40-60% less than equivalent LSR molds. For thick-walled parts (>6 mm), piese care necesită un durometru peste 70 Shore A sau volume anuale sub 25.000 de unități, HTV oferă adesea o economie mai bună a programului.
LSR are sens atunci când volumul anual depășește 30.000 de părți, în special pentru grosimea peretelui sub 4 mm cu geometrie complexă. Aplicațiile care necesită tratament cu platină-pentru biocompatibilitate (ISO 10993, USP Clasa VI) sunt aproape întotdeauna LSR. Turnarea fără flash-pentru suprafețele critice de etanșare sau liniile de despărțire vizibile favorizează, de asemenea, LSR. HTV funcționează mai bine atunci când volumul anual rămâne sub 20.000 de părți, grosimea peretelui depășește 5 mm sau presiunea timpului de livrare necesită livrare mai rapidă a sculelor (4-6 săptămâni față de 8-12 săptămâni pentru LSR). Sensibilitatea costurilor depășește uneori beneficiile automatizării. Calea de mijloc între 20.000-30.000 de părți pe an depinde de cerințele dumneavoastră specifice. Trimiteți-ne fișierele dvs. 3D și vă vom spune ce proces are mai mult sens pentru programul dvs.
Capabilitati de toleranta
Turnarea prin injecție LSR urmează standardele de toleranță RMA/ARPM. Pentru dimensiuni sub 25 mm, gradul comercial-(A3) permite ±0,16 mm, gradul de precizie-(A2) se strânge la ±0,10 mm, precizia-înaltă (A1) ajunge la ±0,05 mm pe caracteristici mici rigide.
|
Grad de toleranță |
Alocație dimensională (<25mm) |
Impactul costului sculelor |
Cerințe de inspecție |
|---|---|---|---|
|
A3 Comercial |
±0,16 mm |
Linia de bază |
Eșantionare standard |
|
A2 Precizie |
±0,10 mm |
+25-40% |
Verificare CMM |
|
A1 de înaltă precizie |
±0,05 mm |
+70-120% |
100% dimensiune critică |
Inginerii specifică adesea toleranțe strânse peste tot, apoi se întreabă de ce ghilimele de scule se dublează. Când clienții trimit desene cu ±0,05 mm pe fiecare dimensiune, revizuirea noastră DFM (folosind AutoCAD, UG, SolidWorks și Pro/E) identifică toleranțele care afectează efectiv funcționarea. Relaxarea dimensiunilor ne-critice de la A1 la A2 reduce de obicei costul sculelor cu 15-25%, cu un impact zero asupra performanței. Majoritatea aplicațiilor nu au nevoie de toleranțe A1.
Controlul liniei de despărțire merită o atenție specială. Viscozitatea scăzută a LSR înseamnă că fulgerul are loc la goluri peste aproximativ 0,0008". Sculele noastre standard mențin o toleranță la linia de despărțire de 0,0004-0,0006". Pentru aplicațiile critice de etanșare, obținem 0,0002-0,0003" cu operațiuni suplimentare de lustruire și montare.
Finisajul suprafeței de pe fața de despărțire contează mai mult decât își dau seama majoritatea oamenilor. Un finisaj ușor cu granule-blast (echivalent cu granulație 400) eliberează fulgerul mai curat decât o suprafață lustruită, deoarece micro-textura împiedică ruperea membranei subțiri a fulgerului și să lase reziduuri.
Cerințe de selecție și certificare a materialelor

Lucrăm cu silicon industriale de calitate generală (22-45 USD/kg pentru garnituri și amortizoare de vibrații), clase de contact alimentar-(45-75 USD/kg, conform FDA 21 CFR 177.2600), materiale de grad medical{-(95-180 USD/kg), cu certificare USP VI și 9/kg, cu certificare US 10/kg Materiale de specialitate la temperaturi înalte pentru aplicații sub capotă sau aerospațiale auto (80-140 USD/kg).
ABIS deține certificarea ISO 13485:2016 pentru fabricarea dispozitivelor medicale și IATF 16949 pentru sistemele de calitate auto. Trasabilitatea materialului nostru se extinde la documentația-la nivel de lot, susținând cerințele DHF/DHR de care au nevoie clienții medicali pentru trimiterile de reglementare. De asemenea, menținem certificările ISO 9001, ISO 14001, ROHS și SGS. FDA a armonizat 21 CFR Part 820 cu cerințele ISO 13485 în 2024, făcând ISO 13485 din ce în ce mai critic pentru accesul pe piața din SUA. FDA 21 CFR 177.2600 acoperă articolele din cauciuc-de contact alimentar. Clasa VI USP stabilește biocompatibilitatea prin toxicitatea sistemică acută, reactivitatea intracutanată și testele de implantare. ISO 10993 oferă cadrul mai larg de evaluare biologică pe care îl necesită majoritatea depunerilor de dispozitive medicale.
Cronologia programului
Fondată în 1996 în Shenzhen, lângă Hong Kong, ABIS operează o unitate de 12.000 de metri pătrați cu peste 100 de profesioniști, inclusiv designeri și ingineri experimentați. Proiectarea și fabricarea de scule interne înseamnă că controlăm întregul proces de la DFM până la producție.
Examinarea și ofertarea DFM durează 3-5 zile lucrătoare. Acceptăm fișiere STP, IGS, DXF, DWG, CAD Key PPT, STL, X_T, CATIA și UG. Fabricarea sculelor pentru LSR cu o singură-cavitate rulează 6-8 săptămâni, LSR cu mai multe cavități are nevoie de 8-12 săptămâni. Probele T1 și raportul dimensional urmează la 1 săptămână după finalizarea sculei. Lansarea producției după aprobarea T1 durează încă 2-3 săptămâni. Construim matrițe cu canal cald specializate în sisteme DME, Master, Mastip, Hasco, Yudo, Incoe și Husky. Opțiunile de oțel includ orice grad pe care îl specificați sau recomandați: P20, 718, 8407, NAK80, H13, S136, DIN 1.2738, DIN 1.2344 și altele.
Trimiteți-ne fișiere CAD 3D (de preferință STEP sau IGES), desene 2D cu indicații de toleranță privind dimensiunile critice, specificațiile materialelor sau cerințele de performanță, estimarea anuală a volumului și durata programului, orice cerințe de certificare sau documentație. Oferim feedback DFM pentru fiecare cotație gratuit. Mai bine să rezolvați problemele de proiectare în faza de cotație decât să le descoperiți la eșantionarea T1.
Contactați echipa noastră de ingineri la mike@abismold.com sau kelly@abismold.com. Pentru întrebări WhatsApp: +86 13682608654. managerii noștri de proiect (cum ar fi Nancy, care are 6 ani de experiență în proiectarea matrițelor și 3 ani ca manager de proiect) răspund în termen de 24 de ore.
Solicitați o cotație
Trimiteți detaliile proiectului dvs. echipei noastre de ingineri din Shenzhen. Vă vom oferi analize DFM, recomandări de instrumente și defalcare detaliată a costurilor în decurs de o săptămână.
ABIS MOLD Technology Co., Ltd
Clădirea B, zona YingkeLi, comunitatea Longdong
Districtul Longgang, Shenzhen, China 518116
E-mail: mike@abismold.com|kelly@abismold.com
Tel: +86 13682572517
WhatsApp: +86 13682608654