







Proiectare matriță de injecție pentru carcasa de decorare exterioară a casetei de sunet
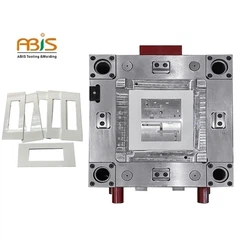
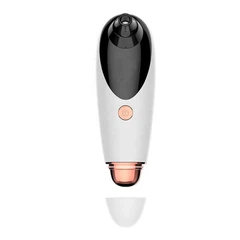
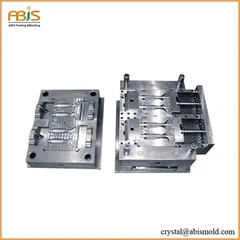
Carcasa exterioară a difuzorului este prezentată în Figura 1. Dimensiunea maximă a produsului este de 132,61 mm x 78,21 mm x 42,81 mm, grosimea medie a părții din plastic este de 1,80 mm, materialul piesei din plastic este ABS, contracția rata este de 1,005, iar calitatea piesei din plastic este de 24,17 grame. . Cerințele tehnice pentru piesele din plastic sunt că nu trebuie să existe defecte precum vârfuri, nemulțumiri cu turnarea prin injecție, linii de curgere, pori, deformare prin deformare, dungi argintii, materiale reci, linii de jet etc.

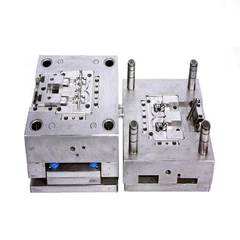
Structura părții din plastic este o cochilie heterosexuală, iar designul părții din plastic și al matriței 3D sunt prezentate în desenul 3D atașat. Lotul de producție de piese din plastic este relativ mare. Având în vedere structura pieselor din plastic și tonajul existent al mașinii de turnat prin injecție, cavitatea de proiectare a matriței ocupă locul 1 din 1. Când tonajul mașinii de turnat prin injecție este mare, puteți alege și rangul cavității 1 din 2. Cele trei laturi ale partea din plastic are flanșe orientate către matrița mobilă, iar marginea celei mai mari laturi are găuri pentru a forma o cataramă inversată. Marginile de pe cele două laturi exterioare sunt perpendiculare pe suprafața superioară, adică cele două laturi trebuie, de asemenea, proiectate cu glisoare Core-tragere. Prin urmare, dificultatea designului matriței este proiectarea a trei glisoare.
Când proiectați matrița, este necesar să faceți unghiul de demulare pentru piesa din plastic. Materialul plastic este diferit, înălțimea osului este diferită și valoarea unghiului unghiului de deformare este diferită. Dacă panta de demulare este prea mare, va afecta aspectul piesei din plastic; dacă panta de deformare este prea mică, piesa de plastic va fi târâtă sau deformată în timpul procesului de deformare. Inginerul de proiectare a produsului nu proiectează uneori unghiul de proiectare în desenul 3D al produsului. La proiectarea matriței, designerul matriței trebuie să lucreze cu designul produsului pentru a determina panta de evacuare a matriței a piesei din plastic.
În acest set de matrițe, cele două laturi ale părții exterioare a piesei din plastic nu au nicio înclinare de deformare, așa că atunci când proiectați matrița, este necesar să proiectați formarea glisorului, adică glisorul 2 și glisorul 3. Aceste două părțile laterale nu trebuie să fie proiectate pentru demulare oblică Prin urmare, inginerii de proiectare a matriței trebuie să emită judecăți corecte.
Partea 3 a părții din plastic trebuie proiectată cu un glisor, iar glisorul este proiectat pe partea de operare, pe partea de operare opusă și pe sol. Nu există niciun glisor pe partea cerului, iar poarta este proiectată în centrul matriței. Poarta este o poartă de corn, care poate fi spartă automat când matrița este deschisă, iar matrița poate fi injectată automat. Inelul de poziționare și orificiul KO al matriței sunt proiectate excentric pentru a fi de 30 mm. Cele trei glisoare ale matriței sunt antrenate de stâlpi de ghidaj oblici. Partea de poziție a lipiciului este proiectată cu inserții de glisare, iar inserțiile de glisare sunt fixate pe scaunul glisorului din lateral.
Există două decupări pe spatele părții din plastic care trebuie proiectate pentru deformarea superioară înclinată. Prin urmare, ejectarea pieselor din plastic adoptă degetar, cilindru și ejecție înclinată.
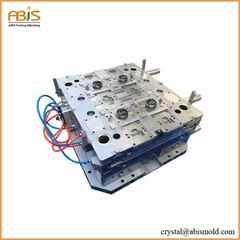
Proiectarea sistemului de răcire a matriței de injecție este adesea privită ca o problemă secundară. Nu s-a acordat suficientă atenție dimensiunii și designului structural al sistemului de răcire. Designul nerezonabil al sistemului de răcire va cauza stres intern pentru piesele mici din plastic și deformare și chiar fisurare la efort pentru piesele mari din plastic cu pereți subțiri. În plus, răcirea insuficientă va duce la un ciclu de turnare prelungit, reducând astfel eficiența producției. Pentru racirea matritelor de injectie, cel mai eficient este transportul direct cu apa. După cum se arată în Figura 2, matrițele mobile și fixe ale matriței sunt proiectate pentru transportul direct cu apă.
Există o diferență de bază în răcire între matrițele pentru producția de masă de piese din plastic și matrițele pentru producția de piese din plastic de precizie. Pentru matrițele pentru producția de masă de piese din plastic, pentru a scurta timpul ciclului, cel mai bine este să folosiți răcirea „rapidă”, care poate provoca fluctuații dimensionale mari, structuri aspre și inegale și solicitări interne mari în piesele din plastic. Răcirea „rapidă” înseamnă că distanța dintre canalul de răcire și cavitate este foarte apropiată, iar temperatura matriței este scăzută. Pentru producția de piese de precizie sunt necesare benzi de toleranță înguste și proprietăți mecanice bune. Acest lucru necesită „încetinirea” frigului. Luând în considerare umplerea matriței și proprietățile mecanice ale piesei din plastic, este ideal ca temperatura matriței să fie apropiată de temperatura punctului de topire în momentul injectării și apoi să se răcească lent până la temperatura de deformare. Produsele din carcasa exterioară a difuzoarelor sunt produse în loturi mari, iar sistemul de răcire este proiectat să urmărească obiectivul de răcire rapidă.
ABIS MOLD TECHNOLOGY CO.,LTD
Daisy Wang (Inginerie de vânzări)
M: plus 86-150 1652 6799
E: daisy@abismold.com
A: Clădirea B#, Partea industrială YingKeli, Comunitatea LongDong, Districtul LongGang, Shenzhen, China
WhatsApp: plus 86 136 8261 9739
Skype: daisymold@outlook.com