

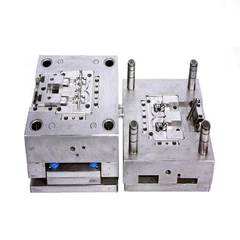






Turnarea mașinii de injecțieReprezintă unul dintre cele mai versatile și pe scară largă procese de fabricație din industria modernă. Acest ghid de planificare cuprinzător oferă producătorilor, inginerilor și managerilor de producție strategii esențiale pentru implementarea și optimizarea operațiunilor de modelare a mașinilor de injecție. Prin planificarea și execuția sistematică, organizațiile pot obține o calitate superioară a produsului, o eficiență sporită și avantaje competitive durabile în mediul de fabricație solicitant de astăzi.

1. Înțelegerea fundamentelor de modelare a mașinilor de injecție
1.1 Prezentare generală a procesului și importanță strategică
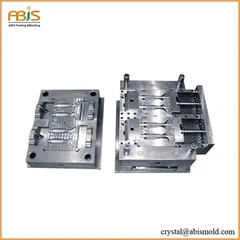
Turnarea mașinii de injecție implică injecția precisă a materialului topit în molegi proiectate cu atenție în condiții de presiune și temperatură controlate. Acest proces de fabricație permite producerea de geometrii complexe cu o precizie dimensională excepțională și o calitate de finisare a suprafeței. Implementarea strategică a modelării mașinilor prin injecție necesită o înțelegere cuprinzătoare a științei materialelor, a dinamicii termice și a principiilor ingineriei mecanice.
Sistemele moderne de modelare a mașinilor de injecție încorporează tehnologii avansate de control, inclusiv hidraulică de servo-bazată pe servo, controlere logice programabile (PLC) ³ și sisteme de monitorizare în timp real. Aceste integrări tehnologice permit producătorilor să atingă standarde consistente de calitate, reducând în același timp deșeurile și optimizarea timpilor ciclului.
1.2 Selectarea materialelor și planificarea compatibilității
📊 Selectarea materialelor constituie fundamentul operațiunilor de modelare a mașinilor de injecție de succes. Inginerii trebuie să evalueze proprietățile termice, caracteristicile mecanice și cerințele de procesare la dezvoltarea specificațiilor materialelor. Materialele obișnuite includ termoplastice precum polietilena (PE), polipropilenă (PP) și materialele plastice de inginerie precum polioximetilena (POM) ⁴.
| Categorie de materiale | Temperatura de procesare (grad) | Presiunea de injecție (MPA) | Aplicații tipice |
|---|---|---|---|
| Termoplastică | 180-280 | 50-120 | Bunuri de consum, ambalaje |
| Plastice de inginerie | 240-350 | 80-150 | Automotive, electronice |
| Polimeri de înaltă performanță | 300-400 | 100-200 | Aerospațial, dispozitive medicale |
2. Strategia de planificare și selecție a echipamentelor
2.1 Cerințe de specificații ale mașinii
Implementarea cu succes a modelării mașinilor de injecție necesită o evaluare atentă a specificațiilor echipamentelor aliniate cu cerințele de producție. Considerațiile cheie includ forța de prindere, capacitatea de injecție și capacitățile sistemului de control. Procesul de selecție ar trebui să includă planuri de extindere viitoare și strategii de diversificare a produselor.
🔧 Calculele forței de prindere trebuie să țină cont de zona de cavitate proiectată, presiunea de injecție a materialelor și factorii de siguranță. Forța de prindere inadecvată are ca rezultat formarea blițului⁶, în timp ce forța excesivă crește consumul de energie și stresul mecanic asupra componentelor echipamentului.
2.2 Integrarea echipamentelor auxiliare
Operațiunile cuprinzătoare de modelare a mașinilor de injecție necesită sisteme auxiliare integrate, inclusiv manipularea materialelor, controlul temperaturii și echipamentele de monitorizare a calității. Uscătoarele de materiale, încărcătoarele de buncăr și sistemele transportoare asigură o preparare și manipulare constantă a materialelor pe parcursul ciclurilor de producție.
| Tipul echipamentului | Funcţie | Beneficii de integrare |
|---|---|---|
| Uscătoare de materiale | Înlăturarea umidității | Calitatea piesei îmbunătățite, defecte reduse |
| Controlere de temperatură | Reglarea termică | Condiții de procesare constante |
| Sisteme de robot | Manevrarea părților | Timp redus de ciclu, siguranță îmbunătățită |
3. Planificarea optimizării parametrilor procesului
3.1 Dezvoltarea profilului de temperatură
Controlul temperaturii reprezintă un factor critic de succes în operațiunile de modelare a mașinilor de injecție. Profilul termic trebuie să fie optimizat pe zonele butoiului, temperatura duzei și setările temperaturii matriței. Gestionarea corectă a temperaturii asigură caracteristicile fluxului material, stabilitatea dimensională și cerințele privind calitatea suprafeței.
Optimizarea temperaturii necesită o evaluare sistematică a proprietăților termice a materialelor, a geometriei părților și a cerințelor de răcire. Systems Systems de modelare a mașinilor de injecție avansată încorporează controlul temperaturii bucurii închise cu mecanisme de feedback în timp real pentru a menține condiții termice precise pe parcursul ciclurilor de producție.
3.2 Strategii de control al presiunii și vitezei
Profilurile de presiune de injecție și viteză au impact semnificativ asupra calității părților, a timpului ciclului și a longevității echipamentelor. Profilele de injecție cu mai multe etape permit un control precis al fazelor de umplere, ambalare și menținere în timpul procesului de modelare a mașinii de injecție. Profilele de presiune optimizate minimizează concentrațiile de stres, reduc pagina de război și îmbunătățesc consistența dimensională.
4.. Asigurarea calității și planificarea controlului
4.1 Implementarea statistică a controlului procesului
📈 Gestionarea eficientă a calității în turnarea mașinilor de injecție necesită sisteme de control al proceselor statistice cuprinzătoare (SPC) ⁷. Graficele de control, studiile de capacitate și protocoalele de monitorizare a proceselor asigură calitatea constantă a produsului și detectarea timpurie a variațiilor procesului.
Planificarea calității ar trebui să încorporeze analiza sistemelor de măsurare (MSA) ⁸, repetabilitatea gabaritului și studiile de reproductibilitate (GR&R) și protocoale de calibrare periodică. Aceste metodologii asigură precizia și fiabilitatea măsurării pe parcursul procesului de modelare a mașinii de injecție.
4.2 Strategii de prevenire și corectare a defectelor
Prevenirea proactivă a defectelor necesită identificarea sistematică a modurilor potențiale de eșec și implementarea contramăsurilor adecvate. Defectele comune de modelare a mașinii de injecție includ fotografii scurte, marcaje de chiuvetă ⁰ și Warpage¹¹. Fiecare categorie de defecte necesită strategii specifice de prevenire și acțiuni corective.
| Tip de defecte | Cauze primare | Strategii de prevenire |
|---|---|---|
| Fotografii scurte | Presiune insuficientă, degradare a materialului | Optimizați parametrii de injecție, calitatea materialului |
| Marcaje de chiuvetă | Ambalaj inadecvat, secțiuni groase | Îmbunătățiți presiunea de ambalare, optimizarea proiectării |
| Pagina de război | Răcire neuniformă, stres rezidual | Răcire de echilibru, optimizați locația porții |
5. Planificarea producției și optimizarea planificării
5.1 Planificarea capacității și alocarea resurselor
Planificarea eficientă a producției pentru modelarea mașinilor de injecție necesită calcule precise de capacitate, alocarea resurselor și optimizarea planificării. Planificatorii de producție trebuie să ia în considerare timpii de configurare, orele de ciclu și cerințele de schimbare la dezvoltarea programelor de producție.
🏭 Optimizarea utilizării capacității implică echilibrarea eficienței echipamentelor, a productivității muncii și a obiectivelor de gestionare a stocurilor. Sistemele avansate de planificare integrează datele de producție în timp real, cu previziunea cererii pentru a optimiza alocarea resurselor și a minimiza costurile de producție.
5.2 Planificarea întreținerii și strategiile preventive
Planificarea cuprinzătoare a întreținerii asigură operațiuni fiabile de modelare a mașinilor de injecție și prelungește durata de viață a echipamentelor. Programele de întreținere preventivă ar trebui să includă recomandările producătorului, condițiile de operare și datele de performanță istorică.
Planificarea întreținerii include protocoale de inspecție periodică, programele de ungere și strategiile de înlocuire a componentelor. Tehnologiile de întreținere predictivă, inclusiv analiza vibrațiilor și imagistica termică, permit detectarea precoce a eșecurilor potențiale ale echipamentelor și optimizarea intervalelor de întreținere.
6. Optimizarea costurilor și planificarea financiară
6.1 Costul total al analizei de proprietate
Planificarea financiară a operațiunilor de modelare a mașinilor de injecție necesită o analiză completă a costurilor totale de proprietate (TCO). Calculele TCO ar trebui să includă costuri de achiziție a echipamentelor, cheltuieli de exploatare, costuri de întreținere și considerente de eliminare.
💰 Consumul de energie reprezintă o componentă semnificativă a costurilor operaționale în operațiunile de modelare a mașinilor de injecție. Strategiile de optimizare a energiei includ selecția echipamentelor, optimizarea parametrilor procesului și îmbunătățirea gestionării facilităților.
6.2 Rentabilitatea evaluării investițiilor
Justificarea investițiilor necesită o rentabilitate detaliată a analizei investițiilor (ROI) care să includă îmbunătățiri ale productivității, îmbunătățiri de calitate și beneficii de reducere a costurilor. Calculele ROI ar trebui să ia în considerare atât beneficiile financiare directe, cât și avantajele indirecte, cum ar fi satisfacția îmbunătățită a clienților și poziționarea pieței.
7. Durabilitatea mediului și planificarea conformității
7.1 Strategii de reducere și reciclare a deșeurilor
Responsabilitatea mediului în turnarea mașinilor de injecție necesită programe complete de reducere a deșeurilor și reciclare a deșeurilor. Strategiile de minimizare a deșeurilor materiale includ optimizarea proceselor, utilizarea regrindului și inițiativele de reducere a ambalajelor.
Practicile de modelare a mașinilor de injecție durabilă încorporează îmbunătățiri ale eficienței energetice, utilizarea energiei regenerabile și principiile economiei circulare. Aceste abordări reduc impactul asupra mediului, oferind adesea beneficii de costuri prin utilizarea îmbunătățită a resurselor.
7.2 Respectarea reglementărilor și standardele
Planificarea conformității asigură respectarea reglementărilor aplicabile, a standardelor industriei și a cerințelor clienților. Standardele cheie includ Managementul calității ISO 9001, Managementul mediului ISO 14001 și cerințele specifice industriei, cum ar fi standardele auto sau pentru dispozitivele medicale.

Implementarea cu succes a modelării mașinilor de injecție necesită o planificare cuprinzătoare, execuție sistematică și optimizare continuă. Această abordare strategică asigură calitatea optimă a produsului, eficiența operațională și competitivitatea pe termen lung în mediul de fabricație dinamic de astăzi. Organizațiile care investesc în planificarea și implementarea amănunțită a operațiunilor de modelare a mașinilor de injecție se poziționează pentru succesul și creșterea susținută.
Terminologie și definiții
¹ Matrițe: Instrumente proiectate de precizie care definesc forma finală și dimensiunile părților modelate prin injecție ²Hidraulică condusă de servo: Sisteme hidraulice avansate folosind motoare servo pentru un control precis al presiunii și debitului ³Controlere logice programabile (PLC): Calculatoare industriale utilizate pentru automatizarea și controlul proceselor de fabricație ⁴Polioximetilenă (POM): Plastic de inginerie de înaltă performanță cunoscut pentru proprietăți mecanice excelente ⁵Forță de prindere: Forța aplicată pentru a menține jumătățile de matriță închise în timpul fazelor de injecție și răcire ⁶Formarea flash: Material plastic subțire nedorit care scapă între suprafețele matriței ⁷Controlul procesului statistic (SPC): Metodologia de control al calității folosind metode statistice pentru monitorizarea proceselor ⁸Analiza sistemelor de măsurare (MSA): Evaluarea preciziei și preciziei sistemului de măsurare ⁹Fotografii scurte: Umplerea incompletă a cavităților de mucegai, ceea ce duce la lipsa materialului ¹⁰Marcaje de chiuvetă: Depresiuni de suprafață cauzate de contracția localizată în timpul răcirii ¹¹ îlPagina de război: Distorsiunea dimensională cauzată de contracția inegală sau de tensiuni interne
Probleme și soluții comune din industrie
Problema 1: Calitatea părții inconsistente
Soluţie: Implementați sisteme complete de control al proceselor statistice cu monitorizarea în timp real a parametrilor critici ai procesului. Stabilirea limitelor de control bazate pe studiile de capacitate și mențineți calibrarea periodică a echipamentelor de măsurare. Operatorii de antrenament pentru proceduri de configurare corespunzătoare și implementați instrucțiuni de lucru standardizate pentru a asigura o execuție consecventă a procesului pe toate schimbările și producția de producție.
Problema 2: Consum ridicat de energie
Soluţie: Optimizați profilurile de încălzire și implementați sisteme de izolare eficiente pentru a reduce pierderile termice. Actualizați la sistemele conduse de servo care consumă energie numai atunci când este nevoie. Implementați programe sistematice de întreținere pentru a asigura o eficiență optimă a echipamentelor și luați în considerare sistemele de recuperare a căldurii pentru a capta și reutiliza căldura reziduală din procesele de răcire.
Problema 3: Deșeuri excesive de materiale
Soluţie: Optimizați proiectele de alergător și de poartă pentru a minimiza utilizarea materialelor, menținând în același timp calitatea piesei. Implementați sisteme de regrustare cu buclă închisă pentru reciclarea deșeurilor de producție. Dezvoltați un control precis al procesului pentru a reduce deșeurile de pornire și pentru a optimiza dimensiunile de fotografiere. Întreținerea regulată a șuruburilor și butoaielor împiedică degradarea materialelor și îmbunătățește eficiența.
Problema 4: Timpuri cu ciclu lung
Soluţie: Analizați eficiența sistemului de răcire și optimizați proiectele de răcire conformale. Implementați o secvență secvențială a valvei pentru matrițe cu mai multe cavități pentru a reduce timpul de injecție. Optimizați selecția materialelor pentru o prelucrare mai rapidă și implementați întreținerea predictivă pentru a preveni încetinirea echipamentelor. Luați în considerare automatizarea robotului pentru a reduce timpul de manevrare manual.
Problema 5: Defecțiuni frecvente ale echipamentelor
Soluţie: Dezvoltați programe cuprinzătoare de întreținere preventivă pe baza recomandărilor producătorului și a condițiilor de operare. Implementați sisteme de monitorizare a condițiilor folosind analiza vibrațiilor și imagistica termică. Personal de întreținere a trenului pentru proceduri adecvate și mențineți inventarul adecvat al pieselor de schimb. Inspecțiile regulate ale echipamentelor și abordarea promptă a problemelor minore împiedică defecțiuni majore.
Referințe și resurse autoritare
Revista de tehnologie plastică- „Tehnici avansate de modelare prin injecție” https://www.ptonline.com/injection-molding
Societatea inginerilor de materiale plastice (SPE)-„Manual de modelare prin injecție” https://www.4spe.org/injection-molding-resurse
Societatea de inginerie plastică-„Ghiduri de optimizare a proceselor” https://www.plastics-engineering.org/process-optimization
Asociația Internațională a Distribuției Plastice- „Ghid pentru cele mai bune practici” https://www.iapd.org/tehnic-sources
Societatea Americană pentru Testare și Materiale (ASTM)-„Standarde de modelare prin injecție” https://www.astm.org/products-services/standards-and-publications
Organizația internațională ISO pentru standardizare- "Sisteme de management al calității" https://www.iso.org/iso [[
Revista de inginerie de fabricație-"Industria 4. 0 în modelarea prin injecție" https://www.manufacturingEngineering.com/injection-molding-automation
Referințe conexeMașină de modelare prin injecție