

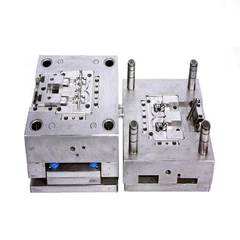


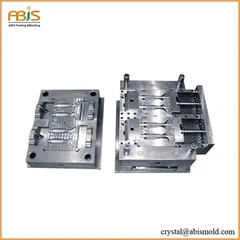
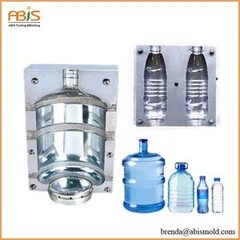
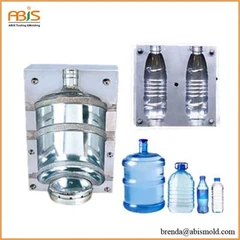

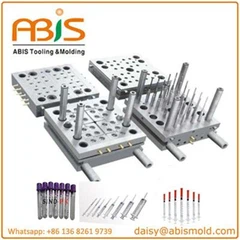



Piese modelate prin injecțieReprezentați coloana vertebrală a producției moderne, transformând materialele polimerice brute în componente precise și funcționale în aproape fiecare industrie . Acest raport de cercetare cuprinzător examinează lumea complexă a tehnologiei de modelare a injecției, analizând procesele de fabricație, știința materialelor, măsurile de control al calității și aplicațiile industriei care definesc acest sector de fabricație critic .

1. Introducere în tehnologia de modelare a injecției
Turnarea prin injecție a materialelor plasticeReprezintă una dintre cele mai versatile și eficiente metode de fabricație pentru producerea de componente din plastic . ⚙️ Piesele modelate prin injecție sunt create printr -un proces sofisticat în care materialul plastic topit este injectat în matrițe precisă în condiții de înaltă presiune și temperatură .
{4}Instalațiile moderne de turnare prin injecție utilizează sisteme avansate controlate de computer pentru a asigura o calitate constantă și o precizie dimensională{1}.
1.1 Dezvoltare istorică și poziția actuală a pieței
The injection molding industry has experienced remarkable growth over the past decades. Current market analysis indicates that injection molded parts constitute approximately 32% of all plastic processing operations globally, with an estimated market value exceeding $365 billion annually. This growth trajectory reflects the increasing demand for lightweight, durable, and cost-effective manufacturing solutions across diverse industrial Sectoare .
2. Analiza procesului de fabricație
2.1 Componente ale procesului de bază
Producția de piese modelate prin injecție implică patru etape fundamentale: plastifierea, injecția, răcirea și ejectarea . Fiecare etapă necesită un control precis al mai multor variabile, inclusiv temperatura, presiunea, sincronizarea și caracteristicile fluxului de material .
🔧 În timpul fazei de plasticizare, peletele polimerice sunt încălzite și topite în butoiul mașinii de turnare prin injecție .modelarea plasticuluiProcesul necesită material topit pentru a obține o vâscozitate optimă și uniformitatea temperaturii înainte de a trece la faza de injecție . Sistemele de control al temperaturii mențin de obicei temperaturi de procesare între 180 de grade și 300 de grade, în funcție de procesarea polimerului specific .}}
2.2 Parametri de injecție și sisteme de control
Operațiunile moderne de modelare prin injecție folosesc sisteme de control sofisticate pentru a monitoriza și regla parametrii de proces critici . aceste sisteme urmăresc continuu presiunea injecției, temperatura mucegaiului, timpul ciclului și debitele de material pentru a asigura o calitate constantă în producția de piese turnate prin injecție .
| Parametrul procesului | Gama tipică | Impact asupra calității părților |
|---|---|---|
| Presiunea injecției | 80-200 MPA | Precizie dimensională, finisare a suprafeței |
| Temperatura matriței | 20-120 grad | Timpul ciclului, aspectul părții |
| Viteza de injecție | 10-200 mm/s | Semne de flux, linii de sudură |
| Menținerea presiunii | 40-80% din presiunea injecției | Contracție, stabilitate dimensională |
| Timp de răcire | 10-60 secunde | Productivitate, integritate parte |
3. Știința materialelor și selecția polimerilor
3.1 Materiale termoplastice pentru modelarea prin injecție
Selecția materialelor adecvate reprezintă un factor de decizie critic în fabricarea pieselor turnate prin injecție . Polimerii termoplastici oferă o procesabilitate excelentă, reciclabilitate și caracteristici de performanță care le fac ideale pentru aplicații de modelare prin injecție .
📊 Polietilen (PE), polipropilenă (PP) și polistiren (PS) cuprind aproximativ 65% din toate părțile modelate prin injecție în volum . acești polimeri de mărfuri oferă caracteristici excelente de eficiență cost-eficiență și procesare pentru aplicații de producție cu volum mare .}}}}}
Termoplasticele de inginerie, cum ar fi polioximetilena (POM)¹, policarbonatul (PC)² și polibutilenul tereftalat (PBT)³ oferă proprietăți mecanice superioare și rezistență la temperatură pentru aplicații solicitante. Aceste materiale au de obicei prețuri premium, dar oferă performanțe excepționale în aplicații critice.

3.2 Sisteme de materiale avansate
{2}Aceste materiale permit producerea de piese turnate prin injecție cu proprietăți mecanice îmbunătățite, profiluri de sustenabilitate îmbunătățite și caracteristici funcționale specializate{3}.
Armarea fibrelor de sticlă poate crește rezistența la tracțiune cu 200-400%, menținând totodată o stabilitate dimensională excelentă . întărire a fibrelor de carbon oferă o îmbunătățire mecanică și mai mare, dar necesită echipamente de procesare specializate și expertiză .}
4. Metodologii de control și testare a calității
4.1 Inspecție și măsurare dimensională
Asigurarea calității în fabricarea pieselor turnate prin injecție se bazează pe protocoale de inspecție dimensională cuprinzătoare . Mașini de măsurare a coordonatelor (CMM) ⁴ Oferă capacități de măsurare de înaltă precizie, cu niveluri de precizie de obicei în ± 0 . 005mm pentru dimensiuni critice.
Controlul procesului statistic (SPC) ⁵ Metodologii permit producătorilor să monitorizeze stabilitatea procesului și să identifice problemele potențiale de calitate înainte de a duce la părți defecte . graficele de control care urmăresc caracteristicile dimensionale cheie ajută la menținerea calității consistente pe parcursul producției .
4.2 Testare mecanică și de performanță
Piesele turnate prin injecție sunt supuse testării mecanice riguroase pentru a verifica caracteristicile de performanță . Metodele de testare standard includ testarea la tracțiune (ASTM D638), testarea impactului (ASTM D256) și testarea flexivă (ASTM D790) pentru a evalua proprietățile materialului și performanța părții .}
| Metoda de testare | Scop | Frecvență tipică |
|---|---|---|
| Inspecție dimensională | Verificați precizia geometrică | Fiecare 50-100 piese |
| Testare la tracțiune | Evaluează proprietățile de rezistență | Baza săptămânală/lot |
| Testarea impactului | Evaluează caracteristicile durității | Schimbare lunară/materială |
| Evaluarea calității suprafeței | Monitorizează defectele de aspect | Fiecare 25-50 piese |
5. aplicații din industrie și segmente de piață
5.1 Aplicații din industria automobilelor
Sectorul auto reprezintă cel mai mare consumator de piese modelate prin injecție, reprezentând aproximativ 28% din volumul de producție global . 🚗 Vehiculele moderne conțin sute de persoaneProduse de modelare prin injecțieinclusiv piese de garnitură interioară, panouri de caroserie exterioare, componente sub capotă și sisteme critice de siguranță .
Inițiativele ușoare determină creșterea adoptării materialelor polimerice avansate în aplicațiile auto . Piesele modelate prin injecție contribuie semnificativ la reducerea greutății vehiculului, menținând în același timp cerințele de integritate structurală și de performanță de siguranță .
5.2 Electronică și aparate pentru consumatori
Fabricarea de electronice de consum se bazează foarte mult pe piese turnate cu injecție de precizie pentru componente, conectori și elemente structurale interne . Tendința de miniaturizare a electronicelor necesită toleranțe din ce în ce mai strânse și finisaje sofisticate de suprafață de la operațiunile de modelare a injecției .} și finisaje de suprafață sofisticate de la operațiunile de modelare a injecției .} și finisaje de suprafață sofisticate de la operațiunile de modelare a injecției .}
Producătorii de aparate de acasă utilizează piese turnate prin injecție atât pentru aplicații funcționale, cât și pentru estetice . aceste componente trebuie să reziste la condiții provocatoare de mediu, menținând în același timp aspectul și performanța pe durata de viață extinsă .
5.3 Fabricarea dispozitivelor medicale
Aplicațiile de dispozitive medicale necesită piese modelate prin injecție care îndeplinesc cerințele de reglementare stricte și standardele de biocompatibilitate .Injecție de mucegai din plasticOperațiunile pentru dispozitive medicale utilizează medii de fabricație a camerelor curate și procese validate pentru a asigura o calitate constantă și conformitate cu reglementarea .
Sectorul dispozitivelor medicale determină inovația în materiale specializate și tehnici de procesare . polimeri biocompatibili, aditivi antimicrobieni și formulări rezistente la sterilizare permit aplicații medicale avansate .}}
6. Optimizarea și eficiența fabricării
6.1 Strategii de reducere a timpului ciclului
Optimizarea eficienței producției în fabricarea pieselor turnate prin injecție necesită o analiză sistematică a componentelor timpului ciclului . Timpul de răcire reprezintă de obicei 60-80% din timpul total al ciclului, ceea ce face ca optimizarea managementului termic să fie critică pentru îmbunătățirea productivității .
Proiectele avansate ale sistemului de răcire, inclusiv canalele de răcire conformale⁶ și tehnologiile rapide de încălzire/răcire pot reduce timpii de ciclu cu 20-40% în timp ce îmbunătățesc calitatea piesei și consistența dimensională .
6.2 Automatizare și integrare a industriei 4.0
Instalațiile moderne de modelare prin injecție încorporează din ce în ce mai mult tehnologiile de automatizare pentru a îmbunătăți eficiența și consistența . Sisteme robotice gestionează îndepărtarea pieselor, inspecția calității și operațiunile secundare cu precizie și repetabilitate care depășesc operațiunile manuale .}
Industria 4 . 0 Tehnologii Activează monitorizarea în timp real și capacitățile de întreținere predictivă . Internet of Things (IoT) ⁷ Senzorii oferă fluxuri de date continue care susțin optimizarea procesului și inițiativele de îmbunătățire a calității.
| Tehnologie | Beneficii de implementare | Perioada ROI tipică |
|---|---|---|
| Automatizare robotică | 15-25% creșterea productivității | 18-24 luni |
| Monitorizare în timp real | 10-15% Îmbunătățirea calității | 12-18 luni |
| Întreținere predictivă | 20-30% reducere în timp de oprire | 24-36 luni |
| Software de optimizare a proceselor | 5-10% economii de materiale | 6-12 luni |
7. Considerații de mediu și durabilitate
7.1 Reciclarea materialelor și economia circulară
Problemele de sustenabilitate determină creșterea concentrării asupra reciclării și a principiilor economiei circulare în fabricarea pieselor turnate prin injecție . post-consum reciclat (PCR) ⁸ Materialele oferă oportunități de a reduce impactul asupra mediului, menținând în același timp caracteristicile de performanță .}
Procesele de reciclare mecanică pot reproces mai multe materiale termoplastice de mai multe ori cu o degradare minimă a proprietății . Tehnologii de reciclare chimică oferă opțiuni suplimentare pentru materiale care nu pot fi reciclate mecanic .
7.2 Eficiența energetică și reducerea amprentei de carbon
🌱 Consumul de energie în operațiunile de modelare prin injecție variază de obicei de la 0.5-2.0 kWh pe kilogram de material procesat . strategii de optimizare, inclusiv îmbunătățiri ale eficienței mașinii, optimizarea parametrilor procesului și gestionarea energiei facilității poate reduce consumul de energie prin 15-30%.
Integrarea energiei regenerabile și programele de compensare a carbonului permit producătorilor să -și reducă amprenta de mediu, menținând în același timp structuri de costuri competitive .
8. Tendințe viitoare și dezvoltare tehnologică
8.1 Materiale avansate și integrare de fabricație aditivă
Tehnologiile emergente, inclusiv integrarea imprimării 3D cu modelarea prin injecție, activează prototiparea rapidă și capacitățile de producție cu volum redus . abordări de fabricație hibridă combină precizia modelării prin injecție cu flexibilitatea producției de aditivi .
Polimerii și materialele biodegradabile bazate pe bio reprezintă segmente de piață în creștere, determinate de reglementările de mediu și preferințele consumatorilor . Aceste materiale necesită tehnici specializate de procesare și măsuri de control al calității .
8.2 Digitalizare și fabricație inteligentă
Tehnologia Digital Twin⁹ permite optimizarea proceselor virtuale și capacitățile de modelare predictivă . Aceste sisteme oferă informații despre comportamentul procesului și permit strategii de optimizare care ar fi dificil sau imposibil de implementat prin abordări tradiționale .}
Inteligența artificială și aplicațiile de învățare automată acceptă predicția calității, optimizarea proceselor și inițiativele de întreținere predictivă . Aceste tehnologii analizează seturi de date vaste pentru a identifica tiparele și oportunitățile de îmbunătățire .
9. Analiza economică și proiecțiile de piață
9.1 Analiza structurii costurilor
Costurile de producție pentru piesele turnate prin injecție constau de obicei în costurile materialelor (40-60%), costurile forței de muncă (15-25%), costurile cu energia (8-12%) și amortizarea echipamentelor (10-15%). Înțelegerea acestor componente de cost permite strategii de optimizare țintite.
Costurile materiale reprezintă cea mai mare componentă variabilă și pot fi optimizate prin intermediul negocierilor furnizorilor, al selecției materialelor și al inițiativelor de reducere a deșeurilor . Costurile forței de muncă pot fi reduse prin investiții de automatizare și optimizarea procesului .
9.2 Proiecții de creștere a pieței
Analiștii din industrie proiectează creșterea continuă a cererii de piese modelate prin injecție, cu rate anuale de creștere compuse (CAGR) de 4.5-6.2% anticipată prin 2030. Această creștere este determinată de creșterea cererii de la aplicații auto, electronice și ambalaje .
Modelele de creștere regională indică o extindere cea mai puternică pe piețele Asia-Pacific, determinate de extinderea capacității de fabricație și de creșterea cererii consumatorilor . Piețele din America de Nord și europene arată o creștere constantă, cu accent pe aplicații de mare valoare și materiale avansate .

Fabricarea pieselor modelate prin injecție reprezintă o industrie sofisticată și în evoluție rapidă, care servește practic fiecare sector al economiei moderne . Succesul pe această piață competitivă necesită o expertiză tehnică profundă, o inovație continuă și un angajament pentru excelență de calitate .
Viitorul tehnologiei de modelare prin injecție constă în integrarea materialelor avansate, a sistemelor de automatizare sofisticate și a practicilor de fabricație durabilă . companii care îmbrățișează aceste tendințe, menținând concentrarea asupra excelenței fundamentale a producției va fi poziționată pentru succesul pe termen lung pe piața globală .}
Glosar de termeni tehnici
¹ Polioximetilenă (POM): Un termoplastic de inginerie de înaltă performanță cunoscut pentru proprietăți mecanice excelente, stabilitate dimensională și rezistență chimică .
² Policarbonat (PC): O inginerie transparentă termoplastică care oferă o rezistență excepțională de impact și o claritate optică .
³ Tereftalat de polibutilenă (PBT): Un termoplastic de inginerie semi-cristalină care oferă proprietăți electrice excelente și rezistență chimică .
⁴ Mașina de măsurare a coordonatelor (CMM): Echipamente de măsurare a preciziei care utilizează geometria coordonată pentru a determina precizia dimensională a pieselor fabricate .
⁵ Controlul procesului statistic (SPC): Metodologia controlului calității folosind metode statistice pentru monitorizarea și controlul proceselor de fabricație .
⁶ Canale de răcire conformale: Canale de răcire care urmează conturul părții modelate pentru a oferi răcire uniformă și timp de ciclu redus .
⁷ Internetul lucrurilor (IoT): Rețea de dispozitive interconectate care colectează și fac schimb de date în scopuri de monitorizare și control .
⁸ Post-consumator reciclat (PCR): Material reciclat derivat din produsele care și -au completat ciclul de utilizare prevăzut .
⁹ Tehnologie digitală Twin: Replica virtuală a proceselor de fabricație fizică care permite simularea și optimizarea .
Provocări și soluții comune ale industriei
Provocarea 1: Partea de război și instabilitatea dimensională
Soluţie: Implementați proiectarea avansată a sistemului de răcire cu o distribuție uniformă a temperaturii, optimizați selecția materialelor pentru aplicații specifice și utilizați software de simulare a proceselor pentru a prezice și preveni problemele de warpage . menținerea regulată a mucegaiului și controlul precis al parametrilor procesului sunt esențiale pentru menținerea stabilității dimensionale pe rulările de producție .
Provocarea 2: Defecte de suprafață și probleme de aspect
Soluţie: Analiza sistematică a condițiilor de suprafață a matriței, a modelelor de flux de materiale și a parametrilor de procesare . Implementarea sistemelor de aerisire corespunzătoare, optimizarea profilurilor de viteză de injecție și selecția agenților de eliberare a mucegaiului corespunzător . protocoale de curățare periodică și programe de întreținere preventivă asigură o calitate constantă a suprafeței în întreaga campanii de producție .
Provocarea 3: Dificultățile de degradare și procesare a materialelor
Soluţie: Caracterizarea completă a materialelor și optimizarea parametrilor de procesare pentru grade specifice polimerului . Implementarea procedurilor de gestionare și depozitare a materialelor adecvate pentru a preveni absorbția și contaminarea umidității . utilizarea sistemelor avansate de control al temperaturii și gestionarea optimizată a timpului de rezidență pentru a minimiza degradarea termică în timpul operațiunilor de procesare .}
Referințe autoritare și lecturi ulterioare
Societatea inginerilor de materiale plastice (SPE)- Divizia de modelare a injectării Diviziei tehnice Https: // www .4 spe . org/i4a/pages/index . cfm? PageId =3280
Revista de tehnologie plastică- Analiza industriei și articole tehnice https: // www . ptonline . com/topics/molidare prin injecție
Jurnalul internațional de tehnologie avansată de fabricație- Publicații de cercetare academică https: // link . Springer . com/Journal/170
Societatea Americană pentru Testare și Materiale (ASTM)-Metode de testare standard https: // www . ASTM . org/produse-servicii/standarde-și-publications/
Asociația europeană de convertoare pentru materiale plastice- Statistici din industrie și analiză de piață https: // www . plasticsConverters . EU/
Societatea de inginerie de fabricație International-Ghiduri tehnice și cele mai bune practici https: // www . IMM . org/tehnologii/producție-procese/modelarea prin injecție/
ReferințePiese modelate prin injecție