







Ghidul complet pentru procesul de asamblare a matriței personalizate și excelență în fabricație

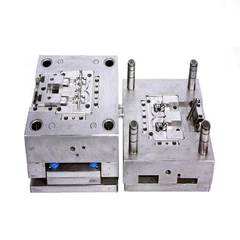
Asamblarea unei matrițe de injecție personalizate reprezintă una dintre cele mai critice faze în întregul proces de fabricație a matriței, necesitând o atenție minuțioasă asupra detaliilor și procedurilor sistematice care au impact direct asupra calității finale a produsului și a duratei de viață a serviciului de mucegai. Spre deosebire de ansamblurile mecanice simple, asamblarea mucegaiului este un proces tehnic sofisticat în care precizia și metodologia determină succesul.
Înțelegerea fazei de pregătire a ansamblului
Înainte de a iniția ansamblul oricărei matrițe de injecție personalizate, pregătirea minuțioasă este esențială pentru asigurarea unor rezultate optime. Producătorii de mucegaiuri de injecție personalizate înțeleg că faza de preparare cuprinde mai multe aspecte cruciale care stabilesc bazele asamblării de succes.
Primul pas implică o familiaritate cuprinzătoare cu reglementările privind procesul de asamblare, care servesc ca documente tehnice care specifică procedurile și metodele de asamblare a matriței. Aceste reglementări constituie baza pentru planificarea producției și pregătirea tehnică, ceea ce le face indispensabile pentru tehnicienii de asamblare.
Analiza desenelor de asamblare necesită o înțelegere profundă, deoarece aceste documente tehnice servesc drept referință principală pentru asamblarea mucegaiului. Caracteristicile structurale ale unei matrițe de injecție personalizate determină în mare măsură secvența și metodologia de asamblare.

Elemente cheie de pregătire
Studiu cuprinzător al desenelor și specificațiilor Adunării Generale
Inspecție componentă pentru precizie și calitate dimensională
Curățarea completă a tuturor pieselor pentru a elimina reziduurile și burtele
Pregătirea instrumentelor, a instalațiilor și a instrumentelor de măsurare necesare
Înțelegerea condițiilor și standardelor tehnice de acceptare a mucegaiului
Prin studiul atent al desenelor de adunare generală, a desenelor de asamblare a componentelor și a desenelor piese, tehnicienii obțin informații despre caracteristicile structurale și principiile de lucru ale matriței. Această înțelegere clarifică funcția fiecărei componente în sistemul de mucegai și dezvăluie cerințele poziționale, relațiile de montare și metodele de conectare între diferite părți.
Inspecția și curățarea componentelor reprezintă o altă etapă pregătitoare critică. Furnizorii de mucegaiuri personalizate cu ridicata subliniază importanța verificării tipurilor și cantităților de componente în funcție de factura materialelor din desenul adunării generale. Fiecare componentă procesată trebuie să fie supusă curățării de asamblare pre - pentru a asigura libertatea de burrs și reziduuri.
Inspecția atentă a componentelor de lucru primare include verificarea toleranțelor dimensionale și geometrice, examinarea suprafețelor de împerechere pentru deteriorare, deformare sau fisuri. Piesele standard, cum ar fi șuruburile, pinii și arcurile trebuie să fie preparate conform specificațiilor de desen a asamblării.
Înțelegerea de acceptare a mucegaiului condițiile tehnice este esențială pentru atingerea standardelor de calitate. Aceste condiții cuprind standarde de calitate și criterii de acceptare care ghidează procesul de asamblare. Furnizorii de mucegaiuri de injecție personalizate recunosc că condițiile tehnice de acceptare constau de obicei în acorduri tehnice între întreprinderile de fabricație de mucegai și clienți, cerințele tehnice ale produsului și standardele naționale de calitate. Tehnicienii de asamblare trebuie să înțeleagă în detaliu aceste condiții tehnice pentru a se concentra pe fiecare detaliu de asamblare și pentru a produce mucegaiuri care îndeplinesc criterii de acceptare.
Organizarea spațiului de lucru
Aranjamentul în spațiul de lucru al Adunării asigură condițiile de producție civilizate. Spațiul de lucru trebuie să mențină curățenia și organizarea cu zone funcționale clar definite, fără articole care nu au legătură. Pentru mucegaiuri mici și medii -, asamblarea apare de obicei pe bancuri de lucru specializate cu zone de instrumente și componente distincte. Instrumentele trebuie să revină la pozițiile desemnate imediat după utilizare, prevenind amestecarea cu componentele mucegaiului. Pregătirea corectă a instrumentelor, a corpurilor de fixare necesare, a instrumentelor de măsurare și a echipamentelor de asamblare este esențială, împreună cu materiale auxiliare, cum ar fi cauciuc, scăzut - topire - aliaje de punct, rășini epoxidice, adezivi anorganici și fișe de cupru subțiri.
Tehnici și metode de asamblare a componentelor
Asamblarea componentelor implică conectarea a două sau mai multe părți în funcție de cerințele funcționale, reglementările procesului de asamblare și cerințele tehnice specificate pentru a forma o unitate funcțională. Această lucrare de asamblare localizată constituie fundamentul ansamblului total al mucegaiului. Producția de mucegai de injecție personalizată în vrac se bazează foarte mult pe respectarea strictă a cerințelor tehnice în timpul asamblării componentelor pentru a asigura componente calificate care garantează precizia generală a asamblării mucegaiului.
Inserții cu plăci fixe
Conexiuni încorporate

Tehnici de asamblare de precizieSigur, montarea corectă și funcționalitatea tuturor componentelor de mucegai de injecție personalizate
Înainte de asamblare, tehnicienii trebuie să modifice unghiurile clare ale plăcii fixe prin găuri în colțuri rotunjite sau în materii relativ mai mari; În caz contrar, inserțiile nu se pot așeza complet în plăci fixe. Pentru inserții dreptunghiulare cu dreptunghiulare corespunzătoare prin găuri în plăci fixe, aceste găuri sunt prelucrate în mod obișnuit folosind tăierea sârmei, creând R0.2 - colțuri rotunjite 0,3 mm la cele patru colțuri datorită razei de sârmă de electrod și a golurilor de descărcare. Prin urmare, cele patru poziții din unghi drept ale inserțiilor necesită modificări la aproximativ r =0.3 mm colțuri rotunjite. Când inserțiile nu pot fi modificate cu colțuri rotunjite, tehnicienii trebuie să folosească lame de ferăstrău pentru a crea unghiuri clare sau caneluri înguste în pozițiile de colț ale găurilor cu plăci fixe.
Coloana de ghidare avansată și ansamblul manșonului de ghidare
Prelucrarea și asamblarea găurilor de coloană de ghidare și a găurilor de manșon de ghidare, situate în plăci de mucegai mobile și fixe, respectiv, servesc ca dispozitive de orientare critice în timpul închiderii matriței. Opțiunile de mucegai personalizate ieftine necesită în continuare procesarea precisă a acestor componente, menținând abateri de poziție relativă în 0,01mm.
Dincolo de utilizarea mașinilor de plictisire de coordonare pentru a găzdui separat găuri în plăci de mucegai mobile și fixe, o metodă mai frecventă implică combinarea plăcilor de mucegai mobile și fixe (poziționate cu pini de localizare a procesului) pentru plictisire pe strunguri, mașini de frezare sau mașini de plictisire.
Pentru plăcile de mucegai întărite, unde coloana de ghidare și găurile de mânecă de ghidare sunt procesate la dimensiuni specificate înainte de tratamentul termic, modificările de poziție după tratament pot să nu îndeplinească cerințele de orientare. Prin urmare, alocațiile de măcinare ar trebui să rămână în timpul procesării plăcilor de mucegai de tratare termică.
"Precizia în coloana de ghidare și ansamblul manșonului de ghidare afectează în mod direct performanța generală și longevitatea formelor de injecție personalizate. Studiile arată că menținerea toleranțelor strânse (în termen de 0,01 mm) poate reduce semnificativ modelele de uzură și poate extinde durata de viață a mucegaiului cu până la 30% în comparație cu matrițele cu toleranțe standard."
- International Journal of Mold Engineering, 2023
Post - Opțiunile de tratare termică includ șlefuirea coordonată pentru șlefuirea găurilor sau combinarea plăcilor pentru măcinarea cilindrică internă. Pentru plăcile de mucegai întărite cu cavități completate, cavitatea servește ca referință pentru stivuirea plăcilor. O altă metodă implică apăsarea mânecilor moi sau a miezurilor în găuri de plăci întărite, apoi a coloanei de ghidare plictisitoare și a găurilor de mânecă de ghidare în miezurile moi.

Cerințe de precizie
Abaterile de poziție relativă menținute în 0,01 mm
Considerații de tratament termic cu alocații de măcinare adecvate
Coordonează măcinarea pentru post - Precizia tratamentului termic
Aliniere corectă folosind referințe la cavitate atunci când este cazul
Insight de cercetare
Conform cercetărilor recente publicate în The International Journal of Advanced Manufacturing Technology, „Precizia coloanei de ghid și a asamblării manșonului de ghidare se corelează direct cu precizia generală a mucegaiului, cu studii care arată că menținerea toleranțelor în 0,01 mm poate prelungi viața mucegaiului cu până la 40%, în timp ce reduc defectele parțiale cu 25%” (Zhang și colab., 2024, Springer.com).
Secvența de procesare pentru coloana de ghidare și găurile de mânecă de ghidare variază în funcție de structura matriței și metodele de asamblare utilizate. Determinarea rațională a calendarului procesării în timpul procesului complet de asamblare a matriței este esențială. Prelucrarea înainte de corectarea găurilor plăcii de fixare a cavității se aplică atunci când toate găurile de fixare a plăcii de mucegai împărtășesc forme și dimensiuni consistente, prelucrate de obicei simultan după stivuire.
Coloanele și mânecile de ghidare pot servi ca inter - referințe de poziționare a plăcii. Pentru trei forme neregulate - cavitate dimensională, unde alinierea poziției relative în timpul ansamblului se dovedește dificilă, coloanele de ghidare și mânecile oferă poziționare pentru a determina corect fixarea pozițiilor găurilor. Prelucrarea inserției cavității trebuie să asigure o precizie dimensională relativă a formelor externe ale cavității.
Proceduri de instalare și reglare a tijei
Tijele de împingere servesc la evacuarea pieselor finite din matriță, necesitând o funcționare lină în timpul utilizării mucegaiului, reducând la minimum uzura. Tijele de apăsare mențin autorizațiile care depășesc 0,5 mm pe fiecare parte în găurile plăcii de fixare a tijei.
Metodele de prelucrare și asamblare pentru plăcile de fixare a tijei de împingere implică găurirea de potrivire prin găurile de tijă de push de introducere a cavității, finalizate în două etape. Inițial, forajul se pronunță de la cavitatea introduceți găurile tijei de împingere pe placa de susținere, folosind șuruburi și pini existenți în placa de matriță mobilă și placa de susținere pentru poziționare și fixare.
Ulterior, forajul continuă prin găurile plăcii de sprijin până la placa de fixare a tijei de împingere, folosind coloane de ghidare și mâneci de ghidare pentru poziționarea cu cleme plate pentru asigurare. Această metodă necesită finalizarea prealabilă a coloanei de ghidare și a ansamblului manșonului de ghidare înainte de a potrivi forajul.
Pentru a facilita introducerea tijei de apăsare, la intrările mici rotunjite sau pante rotunjite pot fi create la intrările găurii de tijă. Vârfurile de tijă push pot primi, de asemenea, camere cu alocații de corecție rămase pentru post - corecție de vârf a asamblării care poate include rafinamentul de chamfer.

Sfaturi de asamblare a tijei
Asigurați -vă un spațiu de 0,05 mm între umărul cozii de tijă de apăsare și placa de fixare
Creați mici colțuri rotunjite la intrări de gaură de tijă push pentru o inserție mai ușoară
Lăsați alocații de corecție pentru post - Rafinarea vârfului de asamblare
Potrivirea selectivă necesară atunci când sunt prezente numeroase tije de apăsare
Grind Suprafețe de vârf al tijei doar după verificarea dimensiunilor corecte ale pasului
Când sunt prezente numeroase tije de împingere, se potrivește selectiv potrivirea cu găurile tijei de împingere. Inspecția grosimii umărului cozii de tijă de apăsare și adâncimea umărului asigură aproximativ 0,05 mm de gardă după asamblare. Grosimea excesivă a umărului cozii necesită măcinarea suprafeței de jos.
Standarde de certificare CE
Standardele de mucegai personalizate certificate CE necesită un control precis al poziționării și mișcării tijei de împingere. Procesul de asamblare implică montarea plăcii de fixare a tijei de împingere cu mâneci de ghidare pe coloanele de ghidare, introducerea tijelor de apăsare și tije de întoarcere prin placa de fixare, placa de susținere și inserții de miez, apoi acoperirea cu placa de împingere și șuruburile de fixare. După închiderea mucegaiului, pozițiile de limită a tijei de împingere și a tijei de întoarcere depind de dimensiunile coloanei de ghidare și de mucegai. Prin urmare, înainte de a măcina suprafețele vârfului tijei, aceste dimensiuni ale pasului trebuie să fie la sol pentru a corecta specificațiile.
Slider Core - Asamblarea mecanismului de tragere
Asamblarea Slider Core - Mecanisme de tragere urmează pași secvențiale specifice care asigură funcționalitatea adecvată.Mold de injecție personalizat de calitateProducția necesită o atenție atentă fiecărei etape de asamblare.

Pași de asamblare inițiali
Insertul de cavitate este apăsat în placa de matriță mobilă, cu ambele planuri la sol la dimensiunile necesare. Instalarea glisorului folosește ca referință suprafața profilului de introducere a cavității.
În timpul procesării componentelor, inserțiile de cavitate și plăcile de mucegai mobile păstrează alocații de corecție pe toate suprafețele de asamblare. Pentru a determina poziția glisantului, inserția de cavitate trebuie mai întâi instalată în placa de matriță mobilă cu planuri superioare și inferioare în mod corect.
Tehnicienii presează inserția de cavitate din placa de matriță pentru prelucrarea canelurii glisante de precizie. Suprafața de jos a canelurii glisante N depinde de suprafața de la sol.
În timpul procesării componentelor plăcii de mucegai mobile, suprafața canelurii glisante și ambele suprafețe laterale păstrează alocații de măcinare.
Proceduri avansate de asamblare
Dacă canelurile în formă de t - nu au fost prelucrate în timpul fabricării componentelor plăcii de mucegai mobile, inserția de cavitate trebuie să fie apăsată după măcinarea corectă a suprafeței, urmată de măcinarea sau frezarea de precizie a canelurilor glisante pe baza dimensiunilor reale ale glisorului.
T - Furzarea canelurii în formă în conformitate cu dimensiunile efective ale umărului glisant pentru frezarea de precizie în placa de matriță mobilă. Frezarea atinge practic dimensiunile necesare cu corecția finală de către montatori.
Dacă inserția cavității prezintă și caneluri în formă de t -, freza poate continua după instalarea de inserare. În mod alternativ, inserțiile de cavitate cu caneluri în formă de T - pot fi instalate înainte de a freca separat placa de mucegai mobilă t - caneluri în formă.
Alinierea miezului și a cavității
Nucleele orizontale fixate pe glisoare necesită adesea trecerea prin găuri de introducere a cavității pentru a intra în cavitate, cerând miez corect - la - montarea găurilor cu o acțiune glisantă netedă. Obținerea acestui obiectiv necesită procese rezonabile și economice care implică o potrivire reciprocă - între nuclee și găuri. Diferite potrivire - Metodele de realizare se aplică pe baza formelor de bază și a disponibilității echipamentelor de procesare.
Trei - Considerații de asamblare a mucegaiului plăcilor
Mucegaiul de injecție personalizat în stoc include adesea trei proiecte de mucegai - care necesită proceduri de asamblare specializate. Asamblarea unei matrițe complexe de săpun exemplifică procesul complex implicat în trei - construcția matriței de plăci.
Această matriță produce o cutie de săpun integrată pliabilă folosind o bază de mucegai standard de 350mm × 350mm trei -. Procesarea are loc pe fundația standard de bază a mucegaiului, eliminând nevoia de ghidare, resetare și alte fixarea și potrivirea procesării găurilor pe plăcile de matriță relevante în comparație cu ansamblurile mai simple.
Ansamblu de matriță fixă
Curățarea plăcilor de cavitate și a inserțiilor de cavitate folosind gazul sub presiune ridicat - pentru a elimina prelucrarea și reziduurile de transport
Instalarea inelului impermeabil, deoarece partea de jos a plăcii de cavitate are două găuri de apă care se conectează la inserții de cavitate
Garniturile impermeabile din cauciuc împiedică scurgerea, de obicei instalată prin aplicarea grăsimii pe marginile găurii înainte de introducerea inelelor
Instalarea inserției de cavitate necesită aliniere înainte de plasarea în canelurile plăcilor de cavitate, urmată de șurubul cu priză hexagonală de fixare din spatele plăcii cavității din spate

Ansamblu de mucegai mobil
Instalarea inelului impermeabil în placa de fixare a miezului de fixare a plăcii de jos Oglindește procesul plăcii cavității
Instalarea de introducere a miezului se potrivește cu procesul de introducere a cavității, cu alinierea corectă crucială
Instalarea blocului de ghidare a tijei de ejector înclinat utilizează tije de ejector înclinate pătrate pentru tragerea miezului intern
Blocurile de ghidare poziționate corect și fixate cu șuruburi cu priză hexagonală
Blocarea instalării cu pană
Instalarea panoului de blocare implică mai întâi apăsarea coloanei de ghidare înclinată din spatele panoului de blocare, apoi instalarea ansamblului în placa cavității în funcție de orientarea specificată și fixarea cu șuruburi cu priză hexagonală. Procesele de cotație personalizate de injecție trebuie să țină cont de aceste cerințe complexe de asamblare.
Placa de bază fixă a matriței și instalarea plăcii de alergare începe cu instalarea a patru coloane de ghidare în placa de bază fixă a matriței, filetarea plăcii alergătoare pe coloanele de ghidare și fixarea ambelor plăci cu șuruburi cu priză hexagonală. Ansamblul de mucegai mobil urmează proceduri sistematice similare.
Asamblarea de precizie a sistemelor de ejecție
Ansamblul sistemului de ejecție reprezintă o fază critică în crearea de produse de mucegai de injecție personalizate durabile.

Componente ale sistemului de ejecție
Apăsați placa de fixare a tijei
Tije de întoarcere cu arcuri
Tije de ejector alergător
SPECIALE - tije de ejector în formă
Tije și scaune înclinate
Apăsați placa de rezervă a tijei
Etape de asamblare a sistemului de ejecție
Instalarea plăcii de fixare a tijei Push începe cu introducerea a patru tije de întoarcere și cinci tije de ejector alergător de pe placa de fixare a tijei de ejector, urmată de instalarea arcului pe tije de întoarcere. Tijele de întoarcere și ejector trebuie să se alinieze cu găurile plăcii de fixare a miezului corespunzător pentru inserare fără fixare imediată.
Special - Instalarea tijei de ejector în formă de ejector necesită o atenție deosebită, deoarece această matriță folosește opt tije de ejector pentru ejectarea pieselor. Datorită suprafețelor de piese curbate, toate cele opt fețe de capăt ale tijei de ejector prezintă profiluri curbate. Pentru a preveni rotirea, porțiunile fixe utilizează structuri circulare semi -, cerând o aliniere direcțională corectă în timpul instalării. Testarea eșantionului fără mucegai de injecție personalizată relevă adesea importanța poziționării precise a tijei de ejector.
Instalarea tijei de ejector înclinat
Instalarea tijei de ejector înclinate se desfășoară mai întâi plasând scaunul de tijă de ejector înclinat din partea de fixare a plăcii de fixare a tijei de ejector, apoi introducerea tijei de ejector înclinate din fața plăcii de fixare a miezului. Porțiunea de ghidare în formă T - a tijei de ejector înclinate trebuie să se așeze corect în canelura de ghidare în formă T - a scaunului tijei de ejector.
Instalarea plăcii de rezervă a tijei necesită alinierea cu placa de fixare a tijei de ejector înainte de a se asigura cu șase șuruburi cu priză hexagonală.
Ansamblu placă de bază pentru mucegai mobilă
Ansamblul plăcii de bază a matriței mobile începe cu fixarea a două blocuri de suport pe placa de bază a matriței mobile folosind șuruburi de priză hexagonală, urmată de instalarea a opt coloane de suport fixate din placa de bază a matriței mobile cu opt șuruburi de priză hexagonală. Patru coloane de ghidare a plăcilor de împingere Completați ansamblul plăcii de bază a matriței mobile înainte de fixarea pe placa de miez în funcție de poziții specificate.
Integrare avansată de glisare și de deschidere a mecanismului de deschidere
Instalarea canelurii de diapozitive
Instalarea canelurii de diapozitive în ultimele proiectări Aplicații de matriță de injecție personalizată necesită instalarea de uzură a glisorului - blocuri rezistente fixate cu șuruburi cu priză hexagonală, urmate de două blocuri de presiune a canelurii glisante securizate temporar cu șuruburi cu priză hexagonală. Strângerea finală are loc după reglarea asamblării glisantei.
Instalarea glisorului implică alunecarea glisorului din partea canelurii, reglarea pozițiilor blocului de presiune pentru a asigura mișcarea netedă a glisierului înainte de a repara blocurile de presiune și de a instala șuruburi de limită a glisorului.
Deschiderea instalării dispozitivului
Deschiderea instalării dispozitivului se aplică în mod obișnuit la trei matrițe de plăci -, crescând în principal rezistența de deschidere între plăcile de mucegai fixe și mobile în timpul deschiderii matriței. Acest lucru asigură că placa de alergare și placa cavității se deschid mai întâi, cu șuruburi limită provocând separarea cavității și a plăcii de miez numai după ce au atins poziții specificate, garantând o secvență de deschidere adecvată.
Dispozitivele de deschidere comune includ tipurile de rășină (mufa din nylon) și arc. Această matriță folosește dispozitive de deschidere a rășinii.

Considerații ale dispozitivului de deschidere a rășinii
Adâncime de încorporare corectă
Dopul din nylon trebuie să încorporeze 3mm în placa de matriță mobilă, obținută prin procesarea φ14mm × 3mm găuri
Pregătirea găurilor
Găurile plăcii cavității necesită șabloane R rotunjite la deschideri cu lustruire pentru a preveni zgârierea dopului din nylon
Cerințe de evacuare
Pentru a preveni capturarea aerului, dispozitivele de evacuare din fundul găurilor se dovedesc esențiale, de obicei obținute prin crearea prin găuri
Considerații de întreținere
Placa cavității Găurile interne necesită lustruire pentru a evita zgârierea. Se recomandă înlocuirea pe baza condițiilor de uzură.
Avertisment de ungere
Aplicarea uleiului la mufele din nylon trebuie evitată, deoarece lubrifierea reduce frecarea și elimină funcția prevăzută
Controlul calității și verificarea finală a asamblării
Prețul personalizat al matriței de injecție reflectă măsurile extinse de control al calității necesare în timpul asamblării. Produsele suferă de rafinare automată a strungului de precizie, obținând rotunjime în 0,01 mm, îmbunătățind suprafețele de contact ale dopului de nylon.
Asamblarea nu necesită o strângere excesivă a șuruburilor, deoarece peste - strângerea poate deforma mânecile de cauciuc din nylon, complicând introducerea plăcii de cavitate. Cantitatea dopului din nylon depinde de greutatea matriței:
| Greutatea mucegaiului | Cerințe de mufe din nylon |
|---|---|
| Sub 100 kg | Patru dopuri φ12mm |
| 100-500kg | Patru dopuri φ16mm |
| 500-1000kg | Patru dopuri φ20mm |
| Depășind 1000 kg | Șase sau mai multe mufe (dimensiunea determinată de evaluarea ingineriei) |

Instalarea duzei de apă reprezintă adăugarea finală a componentelor standard înainte de a finaliza ansamblul componentelor de mucegai mobile. Componentele complete de mucegai mobile și fixe suferă o împerechere finală pentru a asigura mișcări de deschidere și închidere lină. Tehnologia avansată de mucegai de injecție personalizată subliniază importanța verificării sistematice în fiecare etapă de asamblare pentru a garanta performanțe și longevitate optime.
Lista de verificare a verificării finale
Deschiderea și închiderea netedă a plăcilor de mucegai
Funcționarea corectă a tuturor mecanismelor de glisare
Funcționarea corectă a componentelor sistemului de ejecție
Alinierea corectă a coloanelor de ghidare și a mânecilor de ghidare
Funcționare eficientă a sistemului de răcire fără scurgeri
Verificarea tuturor caracteristicilor de siguranță și a pozițiilor limită
Verificarea preciziei dimensionale a suprafețelor critice
Funcționarea corectă a mecanismelor de deschidere și secvențiere
Excelența modernă a producției și standardele industriei
Evoluția fabricării personalizate a matriței prin injecție continuă să avanseze cu inovații tehnologice și metodologii rafinate de asamblare. Instalațiile moderne de asamblare a mucegaiului implementează sisteme cuprinzătoare de gestionare a calității, asigurându -se că fiecare fază de asamblare respectă standarde internaționale stricte.
Tehnologii avansate
Integrarea echipamentelor de măsurare a preciziei și a sistemelor de verificare automată îmbunătățește precizia asamblării, reducând în același timp potențialul de eroare umană. Temperatura - Mediile controlate mențin condiții consistente care împiedică variațiile de expansiune termică.
Forța de muncă calificată
Programele de formare subliniază atât cunoștințele teoretice, cât și dezvoltarea abilităților practice. Educația continuă asigură familiaritatea cu cele mai recente tehnici de asamblare și tehnologii emergente pentru o producție optimă de mucegai de injecție personalizată.
Practici durabile
Considerațiile de mediu influențează procedurile de asamblare, practicile durabile reducând deșeurile și îmbunătățind eficiența resurselor. Materiale și energie reciclabilă - Echipamente eficiente minimizează impactul asupra mediului.
Tehnologiile avansate de tratare a suprafeței aplicate în timpul asamblării îmbunătățesc rezistența la uzură și reduc frecarea dintre componentele în mișcare. Sistemele de documentare digitală urmăresc fiecare etapă de asamblare, creând înregistrări cuprinzătoare pentru asigurarea calității și referința de întreținere viitoare.
Colaborarea dintre inginerii de proiectare și specialiștii în asamblare optimizează proiectele de mucegai pentru ansamblul eficient, menținând în același timp cerințele funcționale. Considerațiile de mediu influențează din ce în ce mai mult procedurile de asamblare, practicile durabile reducând deșeurile și îmbunătățind eficiența resurselor. Materialele auxiliare reciclate și agenții de curățare ecologici înlocuiesc opțiunile tradiționale, acolo unde este posibil.
Evoluția industriei
Industria globală de mucegaiuri personalizate în injecție continuă să evolueze spre o mai mare precizie, eficiență și durabilitate. Procesele de asamblare reprezintă legături cruciale între intenția de proiectare și realitatea funcțională, cerând rafinament continuu și inovație. Prin abordări sistematice, controlul riguros al calității și angajamentul față de excelență, ansamblul modern de mucegai atinge niveluri fără precedent de precizie și fiabilitate, sprijinind diverse aplicații de fabricație din industriile din întreaga lume.
Investiția în tehnologii avansate de asamblare și dezvoltarea forței de muncă calificate asigură avantaje competitive pe piețele din ce în ce mai solicitante. Sinteza meșteșugurilor tradiționale cu tehnologia modernă creează procese de asamblare capabile să producă mucegaiuri care îndeplinesc cele mai stricte cerințe. Pe măsură ce cerințele de fabricație continuă să evolueze, metodologiile de asamblare trebuie să se adapteze în consecință, menținând echilibrul delicat între eficiență, calitate și cost - eficacitate care definește producția de succes a matriței personalizate de injecție personalizată.
Take -uri cheie pentru ansamblul de matriță de injecție personalizat
Procesul de asamblare reprezintă faza finală critică în crearea de mucegaiuri de injecție personalizate de calitate -. Precizia, atenția la detalii și respectarea procedurilor stabilite afectează direct performanța mucegaiului, longevitatea și calitatea produselor modelate. Urmând metodologiile sistematice de asamblare și menținând un control strict al calității, producătorii pot produce matrițe de injecție personalizate care respectă cele mai solicitante standarde din industrie.