







Ce este turnarea sub presiune de înaltă presiune?
Cum funcționează
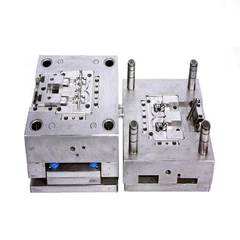
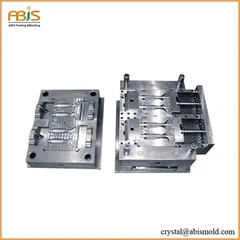
Turnarea sub presiune de înaltă presiune (HPDC) este un proces de fabricație în care metalul topit este forțat în cavitatea matriței sub presiune hidraulică semnificativă. Metalul umple matrița cu viteză mare și este ținut acolo de o presă-grea până când solidificarea este completă. Odată ce turnarea s-a răcit, matrița se deschide și piesa este aruncată. Moarul se închide apoi din nou pentru următorul ciclu. Sculele în sine sunt formate din două blocuri de oțel întărit care formează geometria cavității atunci când sunt strânse împreună.

Originile procesului
Turnarea sub presiune a apărut pentru prima dată la mijlocul-1800 în industria tipografică. Imprimantele turnau plumb-aliaj de staniu topit în matrițe de oțel pentru a produce tipări pentru mașini de tipar. De acolo, tehnologia sa răspândit destul de repede în alte sectoare de producție. În 1914, procesul a început să încorporeze zinc și aliaje de aluminiu - materiale care domină și astăzi industria. Destul de interesant, majoritatea aliajelor pe care le folosim acum erau deja dezvoltate la mijlocul anilor 1930.
Defalcarea procesului
Un ciclu HPDC tipic implică patru pași principali: pregătirea matriței, injectare, ejectare și tăiere. În funcție de ceea ce faceți, există variații, cum ar fi turnarea sub vid, tehnicile de-umplere lentă sau prelucrarea metalului semi-solid. Iată cum rulează procesul standard:
Pregătirea matriței
Înainte de fiecare ciclu, operatorii curăță matrița și o pulverizează cu agent de degajare. Agentul de degajare are o dublă sarcină-ajută la controlul temperaturii matriței și împiedică lipirea turnării atunci când este timpul să fie evacuată.
Injecție de metal
Există două moduri de a introduce metalul topit în matriță:
Mașini cu cameră fierbintefuncționează bine pentru metale cu punct de topire mai scăzut, cum ar fi zincul, magneziul și plumbul. Mecanismul de injecție rămâne scufundat în baia de metal topit. Un piston împinge metalul printr-un gât de găină și în matriță-întregul sistem se încinge.
Mașini cu cameră recegestionează materiale cu punct de topire mai ridicat, cum ar fi aluminiul și alama. Metalul este pus în oală sau turnat într-un manșon separat, apoi un berbec hidraulic îl introduce în matriță. Le puteți configura orizontal sau vertical. Magneziul poate merge în orice direcție, deși camera fierbinte tinde să funcționeze mai bine pentru piesele mai mici și complicate, deoarece mașinile cu cameră rece au constrângeri de dimensiune.
Presiunile de injecție sunt de obicei cuprinse între 1.500 și 25.000 PSI, iar umplerea are loc într-o fracțiune de secundă. Matrița trebuie să rămână blocată etanș sub presiune în timpul solidificării-aceasta comprimă toate gazele prinse și compensează contracția pe măsură ce metalul se răcește. Mașinile moderne pot furniza până la 4.000 de tone de forță de strângere pentru a ține totul împreună.
Ejectare și tăiere
Odată ce metalul s-a solidificat complet, știfturile ejectorului împing turnarea din cavitate. Acești știfturi sunt de obicei încorporați în jumătatea mobilă a matriței și poziționați pentru a evita deteriorarea piesei. Ultimul pas este tăierea porților, a curelelor și a oricărui fulger. Acest lucru se realizează cu matrițe de tăiere sau ferăstrău. Materialul rezidual merge de obicei înapoi în cuptor pentru următorul lot.

De ce este utilizat HPDC
În comparație cu alte metode de turnare, turnarea sub presiune de înaltă presiune aduce câteva avantaje reale:
Ratele de producție trec peste joasă presiune sau turnare gravitațională. Viteza mare de-injecție înseamnă că puteți scoate piesele rapid, motiv pentru care HPDC domină producția de-volum mare.
Precizia dimensională și finisarea suprafeței ies excelente. Multe piese merg direct la asamblare fără prelucrare secundară, economisind atât timp, cât și bani. Suprafața netedă preia bine placarea. În plus, obțineți o microstructură consistentă și proprietăți mecanice solide în întreaga piesă.
Secțiunile de perete pot deveni incredibil de subțiri-până la 0,40 mm sau mai puțin în unele cazuri. Este mai subțire decât ceea ce este practic cu alte procese de turnare. Pereții subțiri reduc greutatea și vă permit să turnați inserții filetate, bucșe și alte feronerie în timpul turnării, reducând operațiunile de asamblare din aval.
Flexibilitatea sculelor înseamnă că puteți turna geometrii complexe dintr-o singură lovitură. Și matrițele de turnare sub presiune durează mult timp, astfel încât costul sculelor este amortizat pentru un număr mare de piese, reducând costurile unitare.

Unde se aplică
Automobile
Aceasta este de departe cea mai mare piață pentru HPDC. Blocurile motor, carcasele transmisiei, baile de ulei, suporturile și componentele structurale, cum ar fi cadrele auxiliare, sunt turnate sub presiune în aliaje de aluminiu sau magneziu.
Dispozitive medicale
Instrumentele chirurgicale, pompele de perfuzie și carcasele echipamentelor de imagistică folosesc turnarea sub presiune pentru producție ușoară, de-volum mare.
Aerospațial
Industria aerospațială are nevoie de componente complexe, de precizie, iar capacitățile de automatizare și toleranțele strânse ale HPDC se potrivesc. Componentele motoarelor din aliaje de aluminiu și magneziu provin de obicei din operațiuni de turnare sub presiune.