







Ce este designul inserției de matriță?
Insert Overview
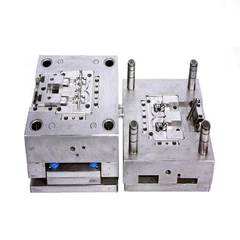
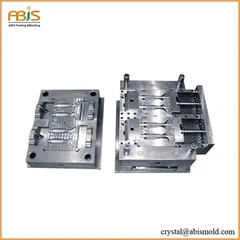
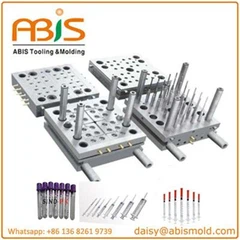
Pentru a economisi material, pentru a face procesarea convenabilă și simplă și pentru a vă asigura că matrița are o viață suficientă, un set de matrițe ar trebui să aibă inserții. Inserțiile se referă la piese, cu excepția încărcării/descărcării și a altor componente funcționale. Inserțiile sunt în general încorporate în placa șablon.

Inserțiile sunt, în general, realizate din oțel-prelucrat la rece, oțel-prelucrat la cald, oțel-rapidă sau oțel pentru matriță din plastic și alte materiale aliaje. Pot fi utilizate altele precum oțel aliat, aliaj de aluminiu, cobalt-nichel-tungsten noi materiale.
Pentru un număr mare de matrițe, pentru a îndeplini cu exactitate specificațiile matriței cerute de proiectele OEM de turnare prin injecție, cavitatea este, în general, făcută la comandă-și prelucrată direct pe placa cu cavitate fixă de către producătorii profesioniști de matrițe de turnare prin injecție.
Cerințele de proiectare a inserției sunt următoarele:
① Au suficientă rezistență și rigiditate pentru a rezista presiunii laterale a topiturii de plastic.
② Au suficientă duritate și rezistență la uzură pentru a rezista la frecarea fluxului de material; de obicei, duritatea materialului de inserție ar trebui să fie peste HRC35, iar în producția specială de turnare prin injecție de-volum mare ar trebui să fie HRC50-52 sau mai mare.
③ Performanță bună de lustruire, suprafața ar trebui să aibă o netezime ridicată, iar rugozitatea suprafeței Ra ar trebui să fie sub 0,4 μm.
④ Performanță bună de tăiere și performanță a procesului; piesele importante de precizie trebuie lustruite cât mai mult posibil, iar părțile generale trebuie frezate cât mai mult posibil.
⑤ Ușor de reparat, iar prelucrarea pieselor de uzură trebuie să ia în considerare structura de funcționare.
⑥ Să aibă suficientă precizie; în general, precizia de potrivire a pieselor de găuri ajunge la H6-H7, iar piesele arborelui ajung la h4-h6.
Selectarea materialelor de insert și tratamentul lor termic

① Piesele de formare se referă la piesele de matriță care sunt în contact direct cu plasticul pentru a forma produse, cum ar fi cavități, miezuri, glisoare, inserții, dispozitive de ridicare, miezuri laterale etc.
② Materialul pieselor de formare este direct legat de calitatea și durata de viață a matriței și determină aspectul și calitatea internă a produselor din plastic turnate. Trebuie ales foarte atent. În general, ar trebui să fie selectat pe baza cerințelor contractului și în funcție de cerințele și caracteristicile produsului și matriței de către furnizori experimentați de scule de turnare prin injecție.
③ Principiul de aplicare al formării materialelor componente este: în funcție de tipul de plastic care urmează să fie format, forma produsului, acuratețea dimensională, calitatea aspectului și cerințele de utilizare ale produsului, dimensiunea lotului de producție etc., ținând cont de tăierea, lustruirea, sudarea, texturarea, deformarea, rezistența la uzură și alte proprietăți ale materialului, luând în considerare, în același timp, condițiile economice și de fabricație ale matriței, ținând cont de condițiile de economia și de procesul de fabricație al matriței, ținând cont de diferitele condiții de fabricație a matriței utilizate de factorul de fabricație al matriței. tipuri de oțel.
④ Pentru matrițele pentru formarea produselor din plastic transparent, atât cavitatea, cât și miezul trebuie să fie din oțel cu performanță ridicată de lustruire în oglindă, cum ar fi 718 (tip P20+Ni), NAK80 (tip P21), S136 (tip 420), oțel de tip H13 etc. Printre acestea, 718 și NAK80 sunt pre{10}întărite și nu necesită un tratament termic pre{10}. Otelurile de tip S136 si H13 sunt in stare recoapta cu duritatea in general HB160-200. După prelucrarea brută, sunt necesare călirea și revenirea în vid. Duritatea S136 este în general HRC40-50, iar duritatea oțelului de tip H13 este în general HRC45-55 (poate fi determinată în funcție de gradul specific).
⑤ Pentru matrițe cu cerințe de calitate înalte a aspectului, durată lungă de viață și producție în loturi mari, selecția materialelor pentru piese de formare este următoarea:
o. Cavitatea trebuie să fie realizată din oțel cu performanță ridicată de lustruire în oglindă, cum ar fi 718 (tip P20+Ni), NAK80 (tip P21), etc., toate în stare pre-întărită, nu este necesar un tratament termic suplimentar; suprafata este nitrurata, adancime de nitrurare 0,15-0,2mm, duritate HV700-900.
b. Miezul poate fi realizat din oțel de tip P20 sau P20+Ni de calitate medie și scăzută, cum ar fi 618, 738, 2738, 638, 318 etc., toate în stare pre-călită; pentru matrițe cu loturi mici de producție, se poate utiliza și oțel pentru matrițe din plastic autohton sau oțel carbon-de înaltă calitate importat, S50C, S55C.
⑥ Pentru matrițele cu cerințe generale de calitate a aspectului, selecția materialelor pentru piese de formare este următoarea:
o. Pentru matrițe mici și de precizie, atât cavitatea, cât și miezul ar trebui să utilizeze de preferință oțel de tip P20 sau P20+Ni importat de calitate medie-.
b. Pentru matrițe medii și mari, unde plasticul turnat nu are cerințe speciale pentru oțel, cavitatea poate utiliza oțel de tip P20 sau P20+Ni importat de calitate medie și joasă-; miezul poate folosi oțel de tip P20 importat de calitate scăzută-sau oțel carbon S50C, S55C etc. de înaltă calitate-importat sau oțel pentru matriță din plastic autohton.
c. Pentru cavitățile cu textură de contracție internă, încercați să evitați utilizarea P20+Ni tip 2738 (738).
⑦ Pentru piesele structurale din oțel cu cerințe de calitate a aspectului scăzut și cerințe speciale pentru uzura și coroziunea oțelului de către materialul de turnare, selecția materialelor componentelor de formare este următoarea:
o. Pentru matrițe medii și mari, cavitatea poate utiliza oțel de tip P20 sau P20+Ni importat de calitate scăzută sau oțel carbon de calitate înaltă S55C, S50C sau oțel de tip plastic de tip P20 sau P{20+Ni; miezul poate folosi oțel carbon-de înaltă calitate.
b. Pentru matrițe mici cu producție mare și structură complexă, cavitatea poate utiliza oțel de tip P20 sau P20+Ni de calitate scăzută, sau oțel de tip plastic P20 sau P20+Ni; miezul poate folosi oțel de turnare din plastic intern.
⑧ Pentru matrițe de testare, polistiren cu materiale plastice corozive și materiale plastice care conțin retardanți de flacără, dacă cerințele produsului sunt ridicate, se poate alege oțel rezistent la coroziune-import, care necesită stingerea S136 la HRC50-52; pentru cerințe generale, se poate folosi oțel casnic rezistent la coroziune.
⑨ Pentru matrițe în care plasticul are frecare și impact puternic asupra oțelului, cum ar fi matrițele utilizate pentru injectarea materialului nailon + fibră de sticlă, oțel de tip H13 importat sau autohton cu rezistență ridicată la uzură, rezistență ridicată la oboseală la stres termic și proprietăți excelente anti-gripare și anti-fisurare termică ar trebui selectate de furnizorii de soluții personalizate de turnare prin injecție, cum ar fi SKH911 HRC56-58.
⑩ Piesele de formare folosesc, în general, același material ca și piesele persoanei fabricate. Pentru părțile matriței care sunt dificil de răcit sau necesită un efect de răcire ridicat, materialul de inserție trebuie să fie aliaj de cupru sau aliaj de aluminiu.
⑪ Principiile de selecție a materialului pentru piesele mobile relativ dure din matriță sunt următoarele:
o. Piesele transparente ar trebui să utilizeze oțel importat de calitate înaltă-cu performanțe bune de lustruire, cum ar fi 718, NAK80 etc.
b. Piesele ne-transparente ar trebui să utilizeze, în general, oțel de importat-de calitate medie, cu duritate relativ mare, cum ar fi 618, 738, 2738, 638, 318 etc., cu tratament de nitrurare a suprafeței, adâncime de nitrurare 0,15-0,2 mm, duritate HV700-900.
c. Dacă cerințele de matriță sunt scăzute, se poate utiliza și oțel de importat-de calitate scăzută sau oțel autohton, cu duritatea de nitrurare în general HV600-800.
⑫ Principiile de selecție pentru duritate mai mare sunt următoarele:
o. Pentru cerințele de rezistență la coroziune, selectați S136 stins la HRC50-52.
b. Pentru matrițe cu material fibros și cerințe de rezistență la uzură, poate fi selectat SKD11, stins la HRC56-58.
c. Pentru piesele mobile cu cerințe de rezistență la uzură, cum ar fi dispozitivele de ridicare, blocuri de împingere etc., 8407 poate fi selectat, stins la HRC43-45 și apoi nitrurat.
d. Pentru materiale dure cu duritate mare, se poate selecta W302, stins la HRC50-52.
e. Pentru matrițe cu durată lungă de viață-, poate fi luat în considerare oțelul M2.
Segmentarea suprafeței principale de separare
Forma și tipul suprafeței de despărțire
Suprafața de contact separabilă de pe matriță folosită pentru a scoate produsul din plastic și poarta se numește suprafață de despărțire, cunoscută și sub denumirea de suprafață de prindere.
Suprafața de despărțire poate fi plană, curbată sau în trepte, dar ar trebui să fie cât mai simplă posibil pentru a facilita formarea produselor din plastic și fabricarea matriței. În general, un plan simplu este utilizat ca suprafață de despărțire, iar formele complexe sunt folosite doar în cazuri speciale.
Primul pas în proiectarea matriței este selectarea poziției suprafeței de despărțire. Selectarea suprafeței de despărțire este afectată de factori precum forma piesei din plastic, grosimea peretelui, metoda de turnare, procesul de post-procesare, aspectul piesei din plastic, acuratețea dimensională a piesei din plastic, metoda de deformare a piesei din plastic, tipul matriței, numărul de matrițe, evacuarea matriței, inserții, plasarea porții și structura mașinii de turnat prin injecție. Pentru proiectanții de matrițe și furnizorii de servicii de producție de turnare prin injecție, selectarea corectă a suprafeței de despărțire este crucială pentru fabricarea și funcționarea matriței.
Formele suprafețelor de despărțire includ de obicei următoarele tipuri, vezi Figura 7-10.

Figura 7-10 Suprafața de separare
Principiile de selecție a suprafeței de separare
① Suprafața de despărțire ar trebui, de preferință, să fie deschisă în poziția cu cel mai mare-contur în secțiune transversală al produsului pentru a facilita deformarea lină a produsului.
② Suprafața de despărțire trebuie să fie setată într-o poziție care să nu asigure niciun impact asupra calității aspectului piesei din plastic, cum ar fi colțurile sau marginile. Preveniți fulgerul excesiv de gros cauzat de suprafața de despărțire, iar fulgerul generat de suprafața de despărțire trebuie tăiat și eliminat cât mai mult posibil.
③ În timpul turnării prin injecție, încercați să acumulați plastic pe o parte, astfel încât suprafața de despărțire ar trebui să fie selectată cât mai mult posibil în locul în care produsul rămâne pe partea matriței în mișcare, cu miezul așezat pe șablonul în mișcare, bazându-se pe forța de ejectare a operațiunii, partea din plastic rămâne pe partea matriței în mișcare.
④ Suprafața de despărțire nu trebuie să afecteze negativ partea din plastic în mare măsură. Pentru piesele din plastic cu cerințe de înaltă precizie, dacă dimensiunile împărțite la suprafața de separare sunt inexacte, vor fi cauzate erori dimensionale.
⑤ La împărțirea în general a produsului, piesa cu cerințe de înaltă precizie ar trebui să fie plasată în direcția de deschidere a șablonului fix pentru distanța de despărțire mai mare sau piesa de tragere a miezului-, iar partea mai scurtă trebuie să fie cu miez-lateral.
⑥ Deoarece forța de tragere a miezului lateral-este mică, pentru produsele mari cu suprafață proiectată mare, suprafața de despărțire cu zonă proiectată mare trebuie plasată pe planul principal al prinderii matriței mobile și fixe, partea frontală, iar suprafața de despărțire cu o zonă mică proiectată trebuie să fie o suprafață de despărțire laterală.
⑦ Suprafața de despărțire trebuie să fie cât mai simplă posibil și să evite utilizarea formelor complexe.
⑧ Când suprafața de separare este utilizată ca suprafață principală de evacuare, suprafața de despărțire trebuie proiectată la capătul fluxului de material pentru a facilita evacuarea.
⑨ Când selectați o suprafață de despărțire semi-plană, aceasta ar trebui să fie benefică pentru confortul procesării cavității și al demolării produsului.