







Ce este Linia de despărțire?
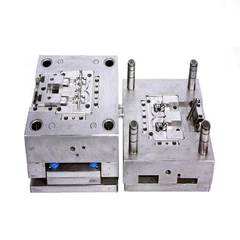
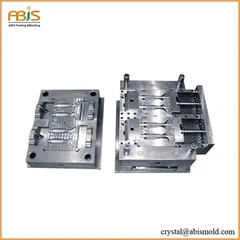
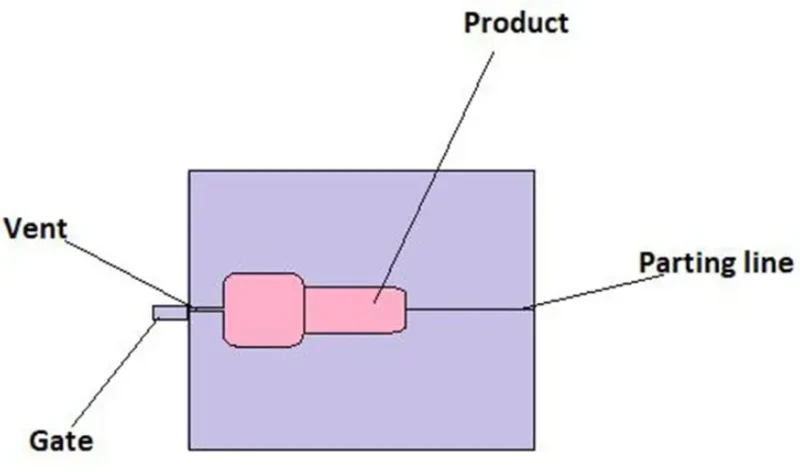
O linie de despărțire este granița unde două jumătăți ale unei matrițe de injecție se întâlnesc în timpul producției. Această cusătură apare pe piesele din plastic finisate ca o linie vizibilă care marchează separarea dintre miezul matriței și secțiunile cavității.
Înțelegerea liniilor de despărțire în turnarea prin injecție
Linia de despărțire se formează deoarece matrițele de injecție constau din două componente primare care trebuie să se separe pentru a elibera piesa finită. Cavitatea formează caracteristicile exterioare, în timp ce miezul creează caracteristici interioare și subdecupate. Când aceste jumătăți se apropie și plasticul topit umple cavitatea, linia de despărțire este creată acolo unde cele două jumătăți ale matriței se întâlnesc, iar porțile, preaplinurile și orificiile se conectează la turnare în această locație.
Importanța plasării liniei de despărțire se extinde dincolo de estetică. Locația determină direcția de deschidere a matriței și, în consecință, direcția în care trebuie desenate elementele pentru o evacuare ușoară. Pentru producătorii care utilizează un serviciu de turnare prin injecție, înțelegerea acestor elemente fundamentale ajută la optimizarea atât a designului pieselor, cât și a eficienței producției.
De ce contează liniile de despărțire
Fiecare componentă turnată prin injecție are o linie de despărțire-este un aspect inevitabil al procesului de fabricație. Deoarece contactul dintre modulele matriței nu poate fi complet lipsit de goluri-, apare o cusătură pe partea din plastic unde se întâlnesc suprafețele de despărțire. Provocarea nu constă în eliminarea acestei caracteristici, ci în poziționarea strategică a acesteia pentru a minimiza impactul vizual și interferența funcțională.
Linia de despărțire influențează trei aspecte critice ale producției: cerințele de tiraj, formarea fulgerului și costurile de producție. Draft rulează în direcții opuse de fiecare parte a liniei de despărțire, ceea ce înseamnă că designerii trebuie să țină cont de modul în care jumătățile de matriță se separă atunci când determină unghiurile caracteristice. În plus, fulgerul se formează la linia de despărțire atunci când presiunea metalului injectat încearcă să forțeze jumătățile matriței depărtare, afectând potențial precizia dimensională și necesitând operațiuni secundare de finisare.
Tipuri de linii de separare
Geometriile diferite ale pieselor necesită configurații diferite ale liniilor de despărțire. Cele cinci tipuri principale servesc fiecare cerințe specifice de proiectare și constrângeri de producție.
Linii de separare verticale
Liniile de despărțire verticale sunt perpendiculare pe direcția de deschidere a matriței, făcându-le ideale pentru geometrii mai simple și designuri simple. Acesta este cel mai des folosit tip, deoarece este eficient și rentabil-. Luați în considerare o ceașcă de plastic sau un recipient simplu-linia de despărțire verticală trece de obicei în centru, permițând ambelor jumătăți de matriță să se separe curat, fără mecanisme complexe.
Cele mai bune aplicații:Geometrii de bază, cum ar fi cilindri, cutii și produse de consum simple, în care planul de despărțire poate fi plat și perpendicular pe direcția de deschidere.
Linii de despărțire în trepte
Liniile de despărțire în trepte sunt utilizate atunci când jumătate din matriță suferă o forță sau o presiune semnificativă în timpul injectării, asigurând că jumătățile de matriță rămân aliniate chiar și în cazul unei distribuții neuniforme a presiunii. Această configurație creează un model asemănător unei scări-la punctul de separare a matriței.
Deoarece o parte a cavității suportă o forță mai mare cu linii de despărțire în trepte, se generează o forță excentrică de injecție pe ambele părți, provocând o potențială alunecare relativă între miez și cavitate. Pentru a rezolva acest lucru, producătorii aranjează adesea două cavități simetric pentru a echilibra forțele de injecție.
Cele mai bune aplicații:Piese cu pereți-groși, componente industriale complexe și modele cu grosimi diferite care creează dezechilibre de presiune în timpul turnării.
Linii de despărțire curbe
Liniile de despărțire curbe urmează contururile pieselor cu forme ne-liniare. Acestea necesită un design de precizie a matriței pentru a urma contururile pieselor, asigurând turnarea precisă și reducând liniile de despărțire vizibile pe suprafețele curbe. O zonă de declanșare a carcasei de foraj sau o piesă de ornamente pentru automobile ar putea necesita această configurație pentru a menține continuitatea estetică.
Cele mai bune aplicații:Piese complexe cu suprafețe rotunjite, componente auto, mânere de scule și carcase turnate în care linia de despărțire trebuie să urmărească contururi neregulate.
Linii de despărțire teșite
Liniile de despărțire teșite sunt proiectate cu margini înclinate, făcându-le ideale pentru reducerea fulgerului pe produsul final. Interfața unghiulară dintre jumătățile de matriță creează caracteristici de etanșare mai bune decât tranzițiile ascuțite, deși adaugă complexitate fabricării matriței.
Cele mai bune aplicații:Piese cu suprafețe înclinate sau modele care necesită tranziții netede între jumătățile de matriță, în special acolo unde minimizarea fulgerului este critică.
Linii de despărțire cuprinzătoare
Liniile de despărțire cuprinzătoare combină elemente verticale, teșite, curbe și în trepte pentru a se adapta la proiecte complexe de piese cu caracteristici complexe care necesită diferite tipuri de linii de despărțire. Această abordare oferă flexibilitate maximă de proiectare, dar necesită o inginerie expertă a matriței.
Cele mai bune aplicații:Dispozitive medicale, componente auto avansate și produse de consum înalt proiectate, cu texturi și geometrii de suprafață variate.
Considerații de proiectare pentru o plasare optimă
Amplasarea strategică a liniei de despărțire necesită echilibrarea mai multor factori în timpul fazei de proiectare. Deciziile corecte aici au un impact semnificativ asupra eficienței producției și a calității pieselor.
Cerințe pentru unghiul de proiectare
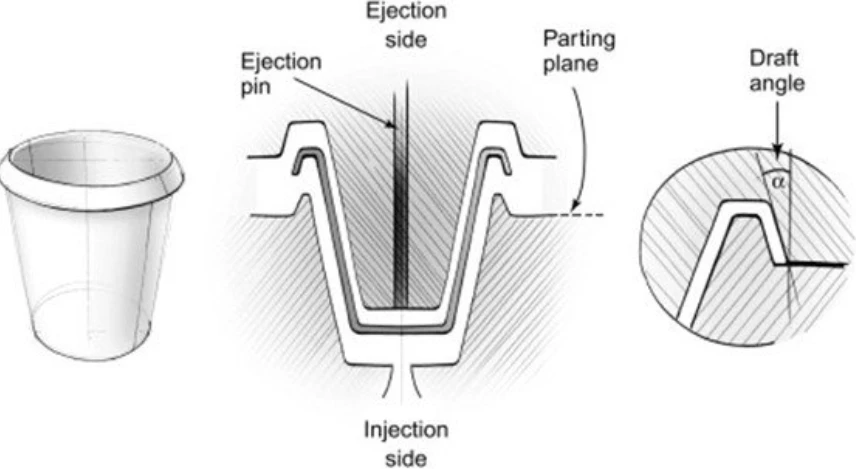
Unghiurile de tracțiune-coniculele ușoare adăugate pereților verticali-funcționează împreună cu plasarea liniei de despărțire. Regula standard aplică 1 grad de pescaj pe 1 inch de adâncime, deși adăugarea a încă 1 până la 2 grade asigură o demolare mai lină. Linia de despărțire determină locul în care unghiurile de proiectare își schimbă direcția, creând un punct de tranziție care afectează atât ejectarea, cât și finisarea suprafeței.
Poziționare estetică
Pentru modele geometrice simple cu margini rotunjite sau rotunjite, linia de despărțire trebuie să urmărească traseul de-a lungul căruia o tangentă la suprafață este paralelă cu direcția de deschidere a matriței. Plasarea liniei pe suprafețe netede creează cusături evidente din orice nepotrivire a matriței, potențial necesitând toleranțe mai strânse și creșterea costurilor de frezare.
Solutia? Când linia de despărțire este plasată de-a lungul unei margini ascuțite, cusătura devine camuflată și sunt evitate problemele nedorite de fabricație, funcționalitate și cosmetică. Acest principiu se aplică tuturor produselor de larg consum, unde aspectul contează-de la carcase electronice la articole de uz casnic.
Cerințe funcționale
Amplasarea incorectă a liniei de despărțire poate slăbi piesele sau poate crea concentrații de tensiuni care pot duce la defecțiuni sub sarcină. Pentru componentele care necesită un control dimensional precis, păstrarea dimensiunilor critice pe o parte a liniei de despărțire reduce stivuirea-de toleranță. Când apare flash, aceasta crește grosimea liniei de despărțire, modificând dimensiunile măsurate de-a lungul liniei de despărțire.
Pentru aplicații de{0}}înaltă precizie, poziționați caracteristicile critice în întregime într-o jumătate de matriță. Această abordare elimină riscul nepotrivirii între jumătăți care afectează dimensiunile funcționale.
Probleme și soluții comune ale liniei de despărțire
Înțelegerea problemelor potențiale îi ajută pe proiectanți și producători să abordeze în mod proactiv preocupările legate de calitate în aplicațiile de servicii de turnare prin injecție.
Formarea Flash
-Excesul de material care scapă între jumătățile de matriță-este cel mai frecvent defect al liniei de despărțire. Contaminanții de mediu, cum ar fi praful și resturile, pot menține matrițele deschise, permițând materialului în exces să se scurgă și să provoace defecte. În plus, sculele mai vechi, uzate-duc la scurgeri care au ca rezultat clipirea din cauza nepotrivirii liniei de despărțire.
Strategii de prevenire:
Mențineți curățenia meticuloasă a matriței prin programe regulate de întreținere
Asigurați-vă de cel puțin 3 tone de forță de strângere pentru fiecare centimetru pătrat din zona proiectată a piesei pe linia de despărțire
Verificați alinierea corectă a mucegaiului prin proceduri de localizare
Optimizați presiunile și vitezele de injecție pentru a minimiza presiunea din cavitate
Metode de remediere:
Dacă apare flash în ciuda măsurilor preventive, sunt disponibile mai multe tehnici de îndepărtare. Deflatarea criogenică este cea mai eficientă metodă, care implică răcirea pieselor folosind azot lichid la o temperatură în care flash-ul este ușor de îndepărtat, fără a afecta finisajul piesei. Alte opțiuni includ tunderea manuală, răsturnarea cu vibrații, sablare media și topirea cu aer cald pentru fulger subțire.
Linia de despărțire nepotrivire
Nepotrivirea apare atunci când jumătățile de matriță nu se aliniază corect, creând suprafețe în trepte, mai degrabă decât tranziții netede. Orice nealiniere între două jumătăți de matriță creează o nepotrivire la linia de despărțire, rezultând mai mult decât o linie vizibilă, ci un pas real care afectează dimensiunile piesei.
Solutii:
Implementați practici de prelucrare precise cu toleranțe strânse
Adăugați caracteristici de aliniere precum știfturi și bucșe de ghidare la designul matriței
Utilizați hârtie-sensibilă la presiune pentru a verifica prinderea uniformă de-a lungul liniei de despărțire
Inspectați și întrețineți în mod regulat componentele matriței pentru uzură
Aerisire inadecvată
Aerul conținut în unealtă are nevoie de o cale de evacuare, altfel topitura va comprima și va capta aerul în interiorul cavității. Aerisirea insuficientă crește presiunea din cavitate, forțând potențial jumătățile de mucegai să se despartă și provocând flash-uri.
Ghid de proiectare:
Distanțați orificiile de ventilație între 1 și 2 inci de-a lungul liniei de despărțire
Reglați adâncimea de aerisire în funcție de vâscozitatea materialului plastic
Curățați regulat orificiile de ventilație pentru a preveni blocarea de la reziduurile acumulate
Poziționați orificiile de ventilație în mod strategic acolo unde aerul curge natural în timpul umplerii
Cele mai bune practici pentru linia de despărțire
Implementarea principiilor de proiectare dovedite asigură rezultate optime în proiectele de turnare prin injecție.
Simplitatea în primul rând
Cea mai simplă și mai puternică linie de despărțire este una care există pe un singur plan plat. În timp ce geometriile complexe ale pieselor pot necesita configurații complicate ale liniilor de separare, proiectanții ar trebui să acorde prioritate simplității ori de câte ori este posibil. Liniile de despărțire simple reduc costurile matriței, minimizează cerințele de întreținere și scad probabilitatea defectelor de fabricație.
Luați în considerare partea A-și partea B-
Partea A este de obicei locul unde va fi suprafața de vedere a piesei, iar la deschiderea matriței, piesa rămâne pe partea B pentru îndepărtare. Această distincție contează deoarece știfturile ejectorului intră în contact cu partea B-, potențial lăsând urme. Poziționați suprafețele importante din punct de vedere estetic pe partea A-în timp ce plasați suprafețe funcționale care tolerează urmele de știft de ejector pe partea B-.
Factorii de contracție a materialului
Majoritatea materialelor se micșorează pe măsură ce se răcesc în matriță, ceea ce poate fi folosit în avantaj la proiectarea matriței și asigurând că piesa rămâne pe o parte la deschidere. Înțelegerea ratelor de contracție specifice-materialului ajută la prezicerea modului în care se vor comporta piesele în timpul ejectării și informează deciziile privind unghiul de proiectare și linia de despărțire.
Precizie dimensională
Pentru dimensiunile critice, este important să aveți măsurători într-o singură jumătate a matriței pentru a reduce toleranța dimensională. Acest principiu minimizează efectul cumulativ al variațiilor de fabricație între jumătățile de matriță.
Lucrul cuServiciu turnare prin injectieFurnizorii
Colaborarea dintre designeri și partenerii de producție optimizează plasarea liniei de despărțire și calitatea generală a pieselor.
Design for Manufacturability (DFM)
Analiza DFM este esențială atât pentru evitarea, cât și pentru reducerea fulgerului, cu regulile de turnare prin injecție de plastic care susțin poziționarea liniei de despărțire de-a lungul marginii componentei, mai degrabă decât pe suprafețe plane. Furnizorii moderni de servicii de turnare prin injecție oferă analize DFM care simulează rezultatele, descrie caracteristicile de curgere și prezice dificultăți comune, cum ar fi deformarea, flash-ul și fluxul de căldură.
Când trimiteți modele, așteptați feedback cu privire la:
Locația optimă a liniei de despărțire pe baza geometriei piesei
Cerințe pentru unghiul de proiectare pentru evacuarea cu succes
Zone potențiale de flash care necesită atenție
Implicațiile de cost ale configurațiilor complexe ale liniilor de despărțire
Instrumente și analize CAD
Dacă trimiteți un model CAD 3D neschimbat, Protolabs va determina unde ar trebui să fie linia de despărțire, deși designerii ar putea dori să se gândească la asta dintr-un motiv simplu: designerii și modelerii privesc piesele în mod diferit. În timp ce modelerii se concentrează pe modelarea corectă, designerii se concentrează pe funcționalitatea post-matriță.
Aplicațiile CAD avansate pot sugera amplasarea optimă a liniei de despărțire, dar expertiza umană rămâne neprețuită pentru echilibrarea cerințelor estetice, funcționale și de fabricație.
Tehnici avansate ale liniei de despărțire
Pentru aplicațiile complexe care necesită soluții specializate, tehnicile avansate oferă capabilități îmbunătățite.
Flash-Matrite gratuit
Pentru aplicațiile critice-de misiune în care este permisă absolut zero flash, pot fi proiectate și construite matrițe fără flash-. Aceste instrumente de precizie mențin toleranțe extrem de strânse între jumătățile de matriță, eliminând practic golurile unde materialul ar putea scăpa. Deși sunt costisitoare, formele fără flash-se potrivesc dispozitivelor medicale, componentelor aerospațiale și altor aplicații în care chiar și flash minim este inacceptabil.
Considerații privind cauciucul siliconic lichid (LSR).
LSR curge în matriță sub formă de lichid și va umple goluri de până la 0,0002 inci, ceea ce poate duce la flash. Turnarea LSR necesită o pregătire suplimentară pentru a preveni flash-ul în comparație cu turnarea termoplastică. Liniile de separare ale pieselor LSR nu trebuie plasate pe suprafețele de etanșare, iar simplificarea și reducerea la minimum a liniilor de separare ajută la producerea rapidă a unor piese mai curate.
Matrite cu mai multe-cavități și familie
În matrițele cu mai multe-cavități sau familiale, flash-ul este adesea cauzat de echilibrul necorespunzător al fluxului de topire. Aceste configurații necesită o proiectare atentă a porții și o echilibrare a canalelor pentru a asigura umplerea uniformă a cavității și distribuția presiunii. Proiectarea liniei de despărțire devine mai complexă, deoarece mai multe piese împărtășesc jumătăți de matriță.
Întrebări frecvente
Pot fi eliminate complet liniile de despărțire?
Nu, liniile de despărțire nu pot fi eliminate complet din piesele turnate prin injecție. O linie de despărțire este linia sau cusătura de separare pe partea în care două jumătăți de matriță se întâlnesc și nu poate fi evitată. Cu toate acestea, plasarea strategică de-a lungul marginilor ascuțite sau a caracteristicilor ascunse le poate face practic invizibile.
Cum afectează locația liniei de despărțire costul matriței?
Piesele cu contururi elaborate au adesea costuri mai mari asociate matriței, deoarece linia de despărțire trebuie de obicei să urmeze de-a lungul acestui contur. Liniile de despărțire simple și plate sunt mai puțin costisitoare de prelucrat și întreținut decât configurațiile complexe curbe sau în trepte.
Care este diferența dintre o linie de despărțire și o suprafață de despărțire?
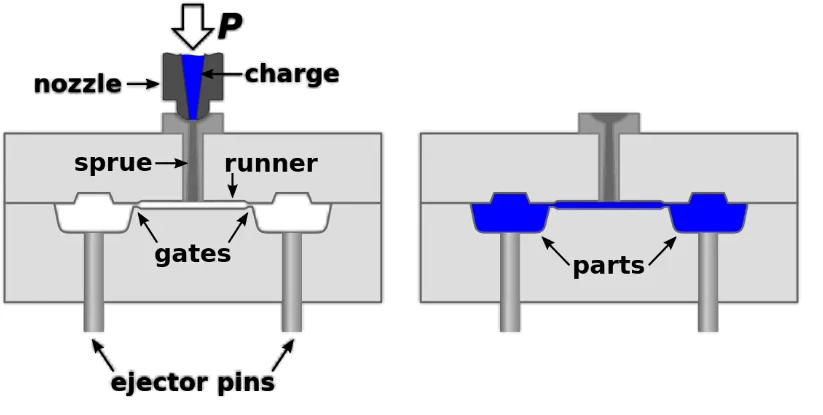
Suprafața de despărțire este interfața tri-dimensională unde se întâlnesc jumătățile de matriță, în timp ce limita unde suprafața de despărțire intersectează suprafața piesei din plastic se numește linie de despărțire. Linia de despărțire este ceea ce vedeți pe piesa finită, în timp ce suprafața de despărțire este caracteristica de proiectare a matriței care o creează.