







Ce este finisarea suprafeței?
Finisarea suprafeței modifică exteriorul unui material prin procese mecanice, chimice sau termice pentru a îmbunătăți aspectul, durabilitatea sau proprietățile funcționale. Aceste tratamente-de la galvanizare până la șlefuire-abordează cerințe specifice de performanță, cum ar fi rezistența la coroziune, frecarea redusă sau estetica îmbunătățită.
Sectoarele de producție, inclusiv industria aerospațială, auto și electronică, depind de finisarea suprafeței pentru a îndeplini standarde stricte de calitate. Industria generează 10,7 miliarde de dolari anual numai în Statele Unite, susținând peste 167.000 de locuri de muncă, în timp ce atinge aproape fiecare produs fabricat.
De ce este importantă finisarea suprafeței în producția modernă
Suprafața unei componente determină modul în care interacționează cu mediul său. Suprafețele netratate se confruntă cu uzură prematură, coroziune și defecțiuni funcționale care compromit durata de viață a produsului.
Luați în considerare o piesă de motor auto. Fără o finisare adecvată, neregularitățile microscopice ale suprafeței creează puncte de frecare care generează exces de căldură și accelerează uzura. O suprafață finisată corespunzător reduce frecarea cu până la 35%, prelungind durata de viață a componentelor și îmbunătățind eficiența motorului.
Dincolo de mecanică, calitatea suprafeței are un impact direct asupra percepției consumatorilor. Cercetările arată că peste 80% din rechemarile de produse auto provin din defecte de suprafață-zgârieturi, decolorări sau defecțiuni ale acoperirii care subminează încrederea în marcă.
Piața globală a tratamentului de suprafață a atins 16,1 miliarde de dolari în 2023 și proiectează o creștere la 27,6 miliarde de dolari până în 2031. Această expansiune reflectă concentrarea din ce în ce mai accentuată a producției pe durabilitate, durabilitate și precizie în toate industriile.
Categorii de bază ale proceselor de finisare a suprafețelor
Tehnicile de finisare a suprafeței se încadrează în trei abordări fundamentale, fiecare utilizând mecanisme diferite pentru a modifica caracteristicile suprafeței.
Finisare mecanică
Metodele mecanice remodelează fizic suprafețele prin abraziune sau deformare. Aceste procese îndepărtează materialul pentru a obține netezimea sau textura dorită.
Măcinarefolosește roți abrazive rotative, de la 36-granulație pentru debavurare grosieră la 320-granulație pentru finisare de precizie. Procesul corectează toleranțele dimensionale creând în același timp texturi uniforme ale suprafeței. Componentele aerospațiale care necesită toleranțe de 0,0001 inci se bazează pe șlefuirea de precizie pentru a îndeplini specificațiile.
Lustruireprogresează prin abrazivi din ce în ce mai fine pentru a crea suprafețe netede, reflectorizante. Tehnica începe cu compuși grosieri pentru a elimina imperfecțiunile majore, apoi avansează la pasta de diamant pentru finisaje în oglindă. Dispozitivele medicale și echipamentele de procesare a alimentelor folosesc finisaje cu oglindă #8 pentru a preveni creșterea bacteriilor în neregulile suprafeței.
Sablarepropulsează mediile abrazive-nisip, împușcături de oțel sau margele de sticlă-la viteză mare pentru a curăța sau a textura suprafețele. Procesul îndepărtează rugina, vopseaua și calamul de freza, creând în același timp texturi mate uniforme. Producătorii de automobile folosesc sablare pentru a pregăti panourile caroseriei pentru vopsea, asigurând o aderență adecvată a stratului de acoperire.
Alegerea dintre metodele mecanice depinde de duritatea materialului, calitatea dorită a finisajului și volumul de producție. Materialele mai dure, cum ar fi oțelul pentru scule, necesită abrazivi mai agresivi și timpi mai lungi de procesare.
Finisare chimică
Procesele chimice folosesc soluții reactive pentru a modifica compoziția suprafeței fără forță mecanică. Aceste tratamente creează straturi protectoare sau îndepărtează materialele nedorite.
Galvanizareadepune învelișuri metalice prin reacții electrolitice. Părțile se scufundă în soluții care conțin ioni metalici dizolvați, în timp ce curentul electric antrenează depunerea. Placarea cu crom pe ornamentele auto oferă atât rezistență la coroziune, cât și atracție vizuală, cu grosimea acoperirii controlată la o precizie de 0,0001 inci.
Procesul manipulează diverse metale: zinc pentru protecție împotriva coroziunii, nichel pentru duritate, aur pentru conductivitate. Producătorii de plăci de circuite aplică galvanizarea pentru a crea căi conductoare, piața globală de finisare a PCB-urilor subliniind fiabilitatea pentru electronice din ce în ce mai complexe.
Electrolustruireinversează principiul galvanizării, eliminând ionii metalici pentru a crea suprafețe ultra-netede. Industriile farmaceutice și de dispozitive medicale favorizează această tehnică deoarece elimină crăpăturile microscopice în care ar putea adăposti contaminanții. Componentele din oțel inoxidabil ating o rugozitate a suprafeței sub 0,012 micrometri.
Anodizareformează straturi de oxizi protectoare pe aluminiu prin oxidare controlată. Suprafața rezultată rezistă la coroziune și uzură în timp ce acceptă coloranții pentru culoare. Aplicațiile aerospațiale profită de raportul rezistență-la-greutate al aluminiului anodizat, combinat cu protecția mediului în condiții dure.
Pasivareîndepărtează fierul liber de pe suprafețele din oțel inoxidabil folosind băi de acid citric sau azotic. Acest proces restabilește stratul de oxid de crom care asigură rezistența inerentă la coroziune a oțelului inoxidabil. Tratamentul este esențial după operațiunile de prelucrare care pot îngloba particule de fier în suprafață.
Finisare termică
Metodele termice aplică căldură pentru a modifica proprietățile suprafeței sau pentru a lipi straturile de protecție.
Acoperire cu pulbereîncarcă electrostatic particulele de pulbere uscată care aderă la suprafețele metalice împământate. Piesele intră apoi în cuptoarele de întărire unde căldura topește pulberea în finisaje uniforme și durabile. Tehnica creează acoperiri mai dure decât vopseaua convențională, eliminând în același timp emisiile de solvenți-un avantaj cheie pe măsură ce reglementările de mediu se înăsprește.
Producătorii de automobile acoperă cadrele și componentele vehiculelor cu finisaje sub formă de pulbere care rezistă la ciobire și la intemperii. Eficiența procesului permite o producție de-volum mare cu deșeuri minime, deoarece pulberea suprasprayată poate fi recuperată și reutilizată.
Spray termictopește materialele metalice sau ceramice și le propulsează pe suprafețe cu viteză mare. Particulele topite se leagă mecanic, creând acoperiri dense. Aplicațiile variază de la restaurarea palelor turbinei până la acoperiri cu barieră termică în motoarele cu reacție, unde materialele trebuie să reziste la temperaturi extreme care depășesc 2000 de grade F.
Scufundare la caldscufundă piesele în băi de metal topit pentru a crea acoperiri metalice. Galvanizarea-la cald-acoperirea cu zinc-protejează structurile din oțel de coroziunea atmosferică. Balustradele de autostradă, turnurile de transmisie și componentele podurilor se bazează pe acoperiri galvanizate care durează 50+ ani cu întreținere minimă.

Finisarea suprafeței înServiciu turnare prin injectie
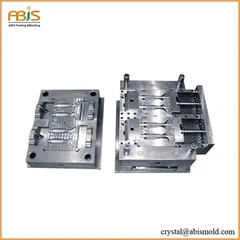
Turnarea prin injecție produce piese cu finisaje de suprafață transferate direct din cavitățile matriței la componentele din plastic. Această relație dintre instrument și produs creează cerințe unice de finisare.
Spre deosebire de finisarea post-producție aplicată pieselor prelucrate, finisajele turnate prin injecție provin din pregătirea suprafeței matriței. Textura cavității matriței și nivelul de lustruire se transferă la fiecare piesă în timpul producției, făcând finisarea sculei o investiție inițială critică.
Standardele SPI(Society of Plastics Industry) definesc douăsprezece clase de finisare împărțite în patru categorii: lucios (A), semi-luciși (B), mat (C) și texturat (D). Fiecare grad specifică tipurile de abrazive și ținte de rugozitate a suprafeței.
Lumirea cu diamant de gradul A-1 creează finisaje în oglindă cu o rugozitate de 0,012-0,025 micrometri, esențială pentru părțile transparente care necesită claritate optică. Carcasele electronice de larg consum și lentilele de lumină pentru automobile folosesc aceste finisaje lucioase.
Texturile de grad D, de la granulație fină la modele grosiere, servesc unor scopuri funcționale dincolo de estetică. Suprafețele texturate ascund liniile de curgere și urmele de sudură inerente turnării prin injecție. De asemenea, îmbunătățesc aderența produselor portabile și îmbunătățesc aderența vopselei pentru operațiuni secundare.
VDI 3400standardele, predominante în producția europeană, specifică texturile matrițelor create prin prelucrarea cu descărcare electrică (EDM). Acest proces produce finisaje mate consistente cu rugozitate controlată a suprafeței. VDI 12 este egal cu SPI C-1 ca aspect, oferind specificații interschimbabile în lanțurile globale de aprovizionare.
Unghiurile de proiectare interacționează critic cu selecția finisajului suprafeței. Suprafețele lustruite se eliberează cu ușurință din matrițe cu curent de aer minim. Finisajele texturate necesită curent suplimentar-de obicei 1,5 grade per 0,001 inci de adâncime a texturii-pentru a preveni deteriorarea suprafeței în timpul ejectării pieselor.
Alegerea materialelor influențează finisajele realizabile. Policarbonatul acceptă lustruirea fine mai bine decât nailonul-de sticlă, unde fibrele de întărire limitează netezimea suprafeței. Materialele plastice mai dure prezintă diferențe de textură mai vizibil decât elastomerii moi, necesitând specificații de finisare atentă bazate pe proprietățile materialului.
Un serviciu de turnare prin injecție trebuie să echilibreze calitatea finisajului cu costul sculei și viteza de producție. Texturile complexe extind timpul de fabricare a matriței și măresc investiția inițială, dar elimină operațiunile secundare de finisare care ar adăuga costuri pe-piesă.
Aplicații critice care generează cererea de finisare a suprafețelor
Diferitele industrii acordă prioritate proprietăților specifice ale suprafeței, selecția finisajului modelării și dezvoltarea procesului.
Componente aerospațiale
Piesele aeronavei se confruntă cu cicluri de temperatură extremă, coroziune atmosferică și stres mecanic. Finisajele de suprafață trebuie să mențină integritatea în aceste condiții, respectând în același timp constrângerile de greutate.
Acoperirea HVOF (High Velocity Oxygen Fuel) aplică materiale rezistente la uzură-pe componentele turbinei și trenul de aterizare. Procesul propulsează particulele topite la viteze supersonice, creând acoperiri dense cu aderență superioară. Aceste finisaje prelungesc durata de viață a componentelor cu 300% în comparație cu alternativele neacoperite.
Aluminiul anodizat domină finisarea suprafețelor aerospațiale pentru protecția sa împotriva coroziunii, fără a adăuga greutate semnificativă. Anodizarea tare de tip III creează suprafețe mai dure decât multe oțeluri, menținând în același timp densitatea de 2,7 g/cm³ a aluminiului.
Producție de automobile
Producția de vehicule consumă o capacitate masivă de finisare-industria auto din SUA a produs 10,06 milioane de vehicule în 2022, fiecare necesitând un tratament extins de suprafață.
Galvanizarea oferă crom decorativ pe piesele ornamentale, în timp ce acoperirile de zinc protejează componentele structurale. Industria adoptă din ce în ce mai mult alternative fără-crom datorită reglementărilor de mediu, stimulând dezvoltarea proceselor bazate pe zirconiu și mangan-.
Acoperirea cu pulbere domină protecția sub caroseria vehiculului, oferind rezistență la așchiere și protecție la coroziune superioară vopselelor lichide. Caracterul lipsit de COV-a procesului se aliniază cu reglementările privind emisiile, reducând în același timp costurile de acoperire.
Fabricarea dispozitivelor medicale
Aplicațiile medicale necesită suprafețe care să reziste colonării bacteriene, să reziste la sterilizări repetate și să mențină biocompatibilitatea.
Oțelul inoxidabil lustruit prin electroși obține o rugozitate sub-microinch a suprafeței care elimină punctele de adăpostire pentru microorganisme. Instrumentele chirurgicale și dispozitivele implantabile folosesc acest finisaj pentru a îndeplini cerințele FDA privind curățarea și sterilitatea.
Implanturile din titan primesc suprafete anodizate care favorizeaza integrarea osoasa. Porozitatea stratului de oxid permite țesuturilor biologice să se lege direct de suprafețele implantului, îmbunătățind-stabilitatea pe termen lung.
Electronice și plăci de circuite
Finisajul plăcii de circuite protejează urmele de cupru de oxidare, oferind în același timp suprafețe lipibile pentru atașarea componentelor.
ENIG (Electroless Nickel Immersion Gold) creează suprafețe fiabile pentru componentele cu pas fin-și lipirea firelor. Stratul de aur previne oxidarea nichelului, menținând în același timp lipibilitatea excelentă. Acest finisaj domină aplicațiile de-înaltă fiabilitate din telecomunicații și electronice militare.
Nivelarea prin lipire cu aer cald (HASL) rămâne rentabilă pentru electronica generală, deși suprafața sa neuniformă limitează utilizarea în aplicații cu pas-fin. Procesul acoperă plăcile cu lipitură topită, apoi îndepărtează excesul cu-cuțite de aer cu viteză mare.

Măsurarea rugozității suprafeței și standarde
Cuantificarea calității suprafeței necesită parametri de măsurare standardizați și instrumente calibrate.
Rugozitate medie (Ra)calculează media aritmetică a abaterilor înălțimii suprafeței de la o linie centrală. Valorile variază, de obicei, de la 0,012 micrometri pentru finisaje cu oglindă până la 3,20 micrometri pentru suprafețele-prelucrate. Acest parametru oferă o verificare rapidă a calității, dar nu surprinde înălțimile vârfurilor sau adâncimile văilor.
Root Mean Square (RMS)cântărește abateri mai mari mai mult decât Ra, oferind o mai bună indicație a caracteristicilor extreme ale suprafeței. Calculul pătratează abaterile de înălțime înainte de medie, făcând valori RMS cu 10-15% mai mari decât Ra pentru suprafețe identice.
Profilometrele de contact trage stilouri cu vârf de diamant-pe suprafețe, măsurând deplasarea verticală cu precizie nanometrică. Aceste instrumente cuantifică rapid rugozitatea, dar contactul poate deteriora materialele moi sau finisajele delicate.
Sistemele optice fără-contact utilizează interferometria sau scanarea laser pentru a mapa suprafețe întregi fără contact fizic. Aceste metode se potrivesc componentelor optice și pieselor de precizie în care integritatea suprafeței trebuie păstrată în timpul măsurării.
ISO 1302standardizează indicațiile texturii suprafeței pe desenele tehnice, permițând inginerilor să specifice fără ambiguitate cerințele de finisare. Standardul include simboluri pentru modele de așezare, valori de rugozitate și metode de procesare.
Tendințe emergente Remodelarea finisării suprafețelor
Progresele tehnologice și presiunea de reglementare determină evoluția continuă a metodelor și materialelor de finisare.
Conformitatea mediului
Reglementările PFAS forțează reformularea acoperirilor tradiționale și a băilor de placare. Restricțiile propuse de EPA vizează substanțele per- și polifluoroalchil utilizate în aplicațiile de cromare și acoperire. Producătorii care dezvoltă alternative fără PFAS-se confruntă cu provocări tehnice care corespund performanței chimilor consacrate, respectând în același timp standardele de mediu.
Acoperirile de conversie fără-crom înlocuiesc tratamentele cu crom hexavalent interzise în multe jurisdicții. Alternativele cu crom trivalent și non-crom, cum ar fi sistemele cu titan-zirconiu, asigură protecție împotriva coroziunii, deși unele aplicații necesită încă optimizarea procesului.
Reducerea COV determină adoptarea vopselei cu pulbere în industriile dominate anterior de finisaje lichide. Acoperirile pe bază de apă-captură cota de piață acolo unde aplicarea pudrei nu este practică, deși există diferențe de performanță în unele aplicații solicitante.
Automatizare și control al proceselor
Finisarea robotizată a suprafețelor abordează deficitul de forță de muncă, îmbunătățind în același timp consistența. Sistemele automate de șlefuire, lustruire și sablare mențin parametri uniformi imposibili cu operațiuni manuale. Producătorii raportează creșteri ale productivității cu 30-40% cu celulele robotizate de finisare.
Sistemele de vedere și algoritmii AI optimizează parametrii de finisare în{0}}timp real. Camerele detectează defectele de suprafață și ajustează procesarea pentru a corecta problemele din timpul producției, mai degrabă decât a casa piesele finite. Acest control-în buclă închisă reduce risipa și îmbunătățește randamentul.
Materiale avansate și acoperiri
Nanocoatingurile creează straturi protectoare ultra-subțiri cu proprietăți îmbunătățite. Nanoparticulele ceramice din matricele de acoperire îmbunătățesc rezistența la zgârieturi dincolo de filmele convenționale, menținând în același timp flexibilitatea. Aceste acoperiri își găsesc aplicații în electronicele de larg consum și sticla auto.
Tratamentul cu plasmă modifică chimia suprafeței fără a modifica proprietățile materialului în vrac. Plasmele cu presiune joasă-curatează suprafețele și îmbunătățesc aderența la nivel molecular, permițând acoperirea combinațiilor de materiale incompatibile anterior.
Acoperirile cu auto--vindecare încorporează microcapsule care se rup atunci când sunt deteriorate, eliberând agenți de vindecare care polimerizează pentru a sigila zgârieturile. Deși încă apar din laboratoarele de cercetare, aceste materiale promit o durată de viață extinsă dramatic pentru acoperirile de protecție.
Selectarea finisajelor de suprafață adecvate
Selectarea finisajelor echilibrează mai mulți factori, inclusiv funcția, costul, volumul de producție și compatibilitatea materialelor.
Începeți prin a defini cerințele de suprafață: cererea necesită rezistență la coroziune, protecție la uzură sau atractivitate estetică? Prioritizează cerințele, deoarece niciun finisaj nu optimizează toate proprietățile.
Selectarea materialului interacționează critic cu opțiunile de finisare. Oțelul inoxidabil acceptă pasivarea și electro-lustruirea în mod natural, în timp ce aluminiul necesită anodizare pentru o protecție echivalentă împotriva coroziunii. Materialele plastice și compozitele au nevoie de abordări complet diferite decât metalele.
Volumul producției influențează selecția procesului. Aplicațiile cu volum mare-justifică liniile de finisare automate cu investiții de capital substanțiale. Articolele speciale de-volum redus pot necesita finisare manuală, în ciuda costurilor mai mari ale forței de muncă.
Luați în considerare operațiunile de post-terminare. Piesele vor fi sudate, lipite sau vopsite după finisare? Unele finisaje interferează cu procesele ulterioare-aluminiul anodizat nu acceptă sudarea fără a îndepărta stratul de oxid.
Reglementările de mediu și de siguranță restricționează anumite procese în anumite jurisdicții. Verificați dacă finisajele alese respectă standardele relevante înainte de a vă angaja în procese care pot necesita remedieri costisitoare sau modernizări ale echipamentelor.
Testarea validează performanța finisajului înainte de producția completă. Testele cu pulverizare cu sare cuantifică rezistența la coroziune, în timp ce testele de uzură evaluează durabilitatea suprafeței în condiții de funcționare. Acești pași de verificare previn eșecurile costisitoare ale câmpului.
Provocări de implementare a finisării suprafeței
În ciuda tehnologiilor dovedite, finisarea suprafețelor prezintă provocări tehnice și de afaceri continue.
Variabilitatea controlului procesului: Condițiile chimice ale băii variază în timp pe măsură ce soluțiile se epuizează sau contaminează. Menținerea grosimii consistente a placajului sau a uniformității acoperirii necesită monitorizare și ajustare constantă. Sistemele automate de analiză chimică și dozare reduc variabilitatea, dar adaugă complexitate.
Inspecție de calitate: Detectarea defectelor de finisare provoacă chiar și operatorii experimentați. Este posibil ca fisurile microscopice, contaminarea sau defecțiunile de aderență să nu apară până când piesele intră în funcțiune. Metodele avansate de inspecție, cum ar fi testarea cu curenți turbionari sau fluorescența cu raze X-, oferă date obiective de calitate, dar necesită investiții de capital și personal calificat.
Coordonarea lanțului de aprovizionare: finisarea suprafeței are loc adesea la subcontractanți specializați, mai degrabă decât în casă. Acest lucru introduce timp de livrare, costuri logistice și provocări pentru controlul calității. Operațiunile integrate pe verticală evită aceste probleme, dar necesită investiții substanțiale în echipamente de finisare și expertiză.
Tratarea deșeurilor: Procesele de finisare generează deșeuri periculoase care necesită o eliminare adecvată. Soluțiile de placare conțin metale grele, în timp ce sablare abrazivă creează praf contaminat. Sistemele de tratament adaugă costuri operaționale și sarcini de conformitate cu reglementările.
Decalaj de aptitudini: Tehnicienii de finisare cu experiență se pensionează mai repede decât intră noi muncitori pe teren. Decalajul de cunoștințe amenință coerența calității pe măsură ce expertiza tacită dispare. Producătorii abordează acest lucru prin programe de instruire îmbunătățite și documentație de proces, dar provocările persistă.
Cum se integrează finisarea suprafeței cu fluxurile de lucru de producție
Finisarea suprafeței ocupă o poziție crucială în secvențele de producție, amplasarea afectând calitatea pieselor și eficiența generală.
Pre-pregătirea suprafeței determină calitatea finală mai mult decât procesul de finisare în sine. Suprafețele trebuie să fie curate, degresate și fără oxizi înainte de tratament. Pregătirea inadecvată cauzează eșecuri de aderență a stratului de acoperire, indiferent de calitatea procesului ulterioară.
Unele operațiuni de fabricație trebuie să aibă loc înainte de finisare. Prelucrarea, sudarea și tratamentul termic preced tratamentul de suprafață pentru a evita deteriorarea finisajelor aplicate. Cu toate acestea, anumite procese, cum ar fi cromarea, pot restabili dimensiunile pieselor uzate, făcându-le opțiuni de reparații viabile.
Manipularea după-finisare necesită proceduri atente pentru a proteja suprafețele tratate. Piesele au nevoie de ambalaje care să prevină zgârierea, expunerea la materiale contaminante sau condițiile de mediu care ar putea degrada finisajele înainte de utilizare.
Porțile de calitate poziționate după finisare verifică că proprietățile suprafeței respectă specificațiile. Controlul statistic al procesului urmărește caracteristicile de finisare în timp, identificând tendințele înainte ca acestea să producă piese ne-conforme. Această abordare proactivă reduce costurile de rebut și menține satisfacția clienților.
Cerințele de documentare variază în funcție de industrie. Aplicațiile aerospațiale și medicale necesită trasabilitate completă, inclusiv analize în baie chimică, parametrii de proces și rezultatele inspecției pentru fiecare piesă finită. Producătorii implementează sisteme digitale care urmăresc aceste date prin producție.

Întrebări frecvente
Care este diferența dintre electroplating și electropolishing?
Galvanizarea depune metalul pe o suprafață prin acțiune electrolitică, adăugând material pentru protecție sau aspect. Lustruirea electrică îndepărtează ionii metalici pentru a crea suprafețe ultra-netede prin dizolvarea selectivă a punctelor înalte. Gândiți-vă la placare ca la construirea suprafeței în timp ce electro-lustruirea o rafinează prin îndepărtarea controlată.
Finisarea suprafețelor poate rezolva problemele dimensionale de la prelucrare?
Unele procese de finisare îndepărtează materialul, în timp ce altele îl adaugă. Placarea cu crom poate crește dimensiunile uzate cu 0,001-0,010 inchi, util pentru salvarea componentelor scumpe. Măcinarea îndepărtează materialul pentru a obține toleranțe precise. Cu toate acestea, finisarea nu poate corecta erorile dimensionale majore - piesele trebuie să fie rezonabil de precise înainte de tratament.
De ce piesele turnate prin injecție au finisaje diferite față de piesele prelucrate?
Turnarea prin injecție transferă finisarea suprafeței matriței direct pe piese în timpul producției. Cavitatea matriței determină finisajul, făcându-l o caracteristică a sculei mai degrabă decât o operație secundară. Piesele prelucrate dezvoltă finisaje din sculele de tăiere, apoi primesc tratamente suplimentare pentru a obține calitățile dorite.
Cât durează de obicei finisajele de suprafață?
Durabilitatea variază enorm în funcție de tipul de finisare și condițiile de service. Zincarea la cald-pe oțel structural durează 50+ ani în aer liber. Cromul decorativ de pe ornamentele auto se poate deteriora în 5-10 ani, în funcție de climă și întreținere. Finisajele vopselei variază de la 2-3 ani (arhitectural) la 20+ ani (vopsele industriale pulbere). Pregătirea corectă a suprafeței și aplicarea de calitate afectează în mod dramatic longevitatea, indiferent de tipul de finisaj.
Tehnologiile de finisare a suprafețelor continuă să evolueze pentru a satisface cerințele de performanță din ce în ce mai exigente din industrii. Domeniul combină cunoștințele artizanale tradiționale cu știința și automatizarea materialelor avansate, necesitând atât expertiză tehnică, cât și experiență practică pentru a obține rezultate optime. Pe măsură ce procesele de producție avansează și reglementările de mediu se intensifică, finisarea suprafețelor se adaptează prin inovație în domeniul chimiei, echipamentelor și controlului proceselor-și-și păstrează rolul esențial în producerea de produse durabile, funcționale și atractive.