

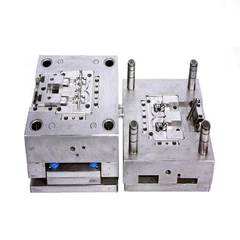
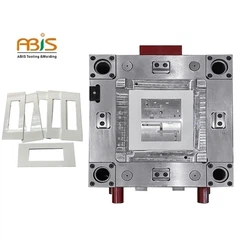

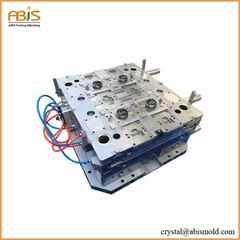

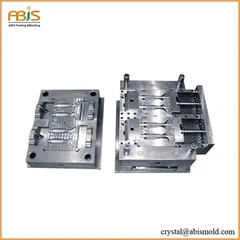

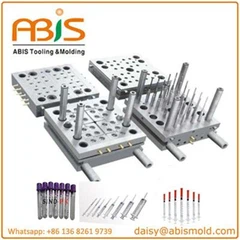



Echipamentele de turnare și matrițele metalice reprezintă costuri de capital mari, ceea ce tinde să limiteze procesul la producția de volum mare. Fabricarea de piese care utilizează turnarea sub presiune este relativ simplă, implicând doar patru etape principale, care mențin costul incremental pe articol scăzut. Este recomandat în special pentru o mare cantitate de piese turnate mici și mijlocii, motiv pentru care turnarea sub presiune produce mai multe piese de turnare decât orice alt proces de turnare. Die-urile turnate se caracterizează printr-un finisaj de suprafață foarte bun (prin standarde de turnare) și consistență dimensională.
Două variante sunt turnarea sub formă de pori, care este utilizată pentru a elimina defectele de porozitate a gazului; și turnarea sub presiune prin injecție directă, care este utilizată cu piese turnate cu zinc pentru a reduce resturile și pentru a crește randamentul.


Die-casting istorie
Echipamentul de turnare a fost inventat în 1838 în scopul producerii de tip mobil pentru industria tipografică. Primul brevet de fabricație a fost acordat în 1849 pentru o mașină mică acționată manual, în scopul producției de tipărite mecanizate. În 1885, Otto Mergenthaler a inventat mașina linotype, un dispozitiv automatizat de turnare de tip, care a devenit tipul de echipament proeminent în industria editorială. Mașina de turnat Soss, fabricată în Brooklyn, NY, a fost prima mașină care a fost vândută pe piața liberă din America de Nord. Alte aplicații au crescut rapid, iar turnarea sub presiune facilitează creșterea bunurilor și aparatelor de consum, făcând la prețuri accesibile producția de piese complicate în volume mari. În 1966, General Motors a lansat procesul Acurad.