

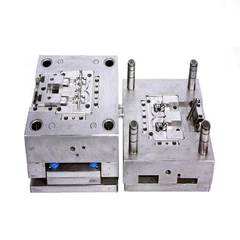


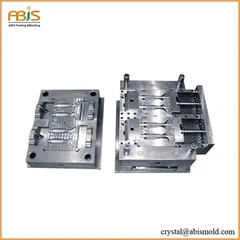
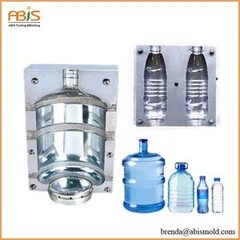
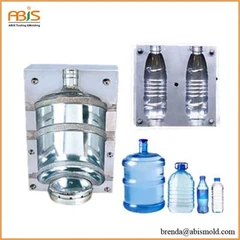




Plantarea și prelucrarea mucegaiului
Factorii care determină eficiența matriței sunt: l) materialele; 2) răcirea; 3) designul golului gol; 4) evacuarea.
Materialul pentru fabricarea mucegaiului trebuie să aibă o conductivitate termică ridicată și o rezistență suficientă la marginea tăierii. Aluminiu de curent 70/75 este aliajul avansat utilizat pentru a face majoritatea formelor. Deoarece metalul are o bună performanță de prelucrare, cavitatea matriței este de obicei tăiată de mașină. Forma de aliaj de cupru are, de asemenea, un transfer ridicat de căldură și o bună rezistență la coroziune. Cu toate acestea, costul său ridicat și prețul ridicat, datorită raportului de trei ori aluminiu, poate fi uzură mai gravă pe mașinile de formare. Este ușor de reparat prin sudare sau inlaying metoda prin mucegai din aliaj de oțel.
Conductivitatea termică a matriței din aluminiu turnat este mai slabă decât cea a matriței de aluminiu tăiate. Marginea de tăiere a cavității matriței necesită, de obicei, aliaj de cupru sau inox din oțel inoxidabil, deoarece rezistența și duritatea aluminiului turnat nu pot îndeplini cerințele de tăiere.
Elementele de turnare din aliaj Kirk (zinc) pot fi fabricate pe oțeluri. Cavitatea matriței și placa inferioară sunt turnate într-o dimensiune specifică. Deoarece aliajul kirk nu este suficient de puternic pentru a tăia plasticul, găurile de operare și zona de umăr sunt incrustate cu cupru aliaj sau oțel inoxidabil. De bază și de gât sunt, de asemenea, incrustate cu aceste două metale.Molds poate fi, de asemenea, din aliaj de cupru turnat.Este mai ușor de a arunca cu o cavitate de oțel, deoarece este turnat sub presiune sau gravitate.Aceste cavități au multe fine piese fabricate din matrițe de oțel sau matrițe ceramice.
Răcirea este o provocare și o importanță importantă în proiectarea. Plăcile de răcire sunt instalate unde răcirea este cea mai necesară. Pentru un control mai bun al producției, majoritatea modelelor sunt proiectate cu mai multe zone de răcire independente. Gatul și fundul necesită cea mai mare căldură care trebuie consumată cea mai eficientă răcire.
Adâncitura de proiectare a secțiunii goale poate fi un factor important în producția și calitatea pieselor. Zona de acoperire este locul în care prea mult material plastic intră în piesă atunci când sunt suflate. Tipul și forma semifabricatului deschiderea poate determina sudarea unei părți
Pentru rășini mai dure, oțelul sau aliajele de cupru sunt folosite ca materii prime. Uneori, zona de acoperire este suflată cu aer pentru a accelera răcirea plasticului, pentru a elimina excesul de material și a împiedica distorsionarea pieselor.
De evacuare.În cazul în care piesele sunt turnate prin suflare, mucegaiul trebuie să fie ventilat pentru ca gazul să scape repede. Metoda cea mai obișnuită și mai economică de evacuare este suprafața de evacuare. Deplasarea cu nisip sau texturarea cavității matriței ajută de asemenea la aerisire. motivul important pentru aerisire (pentru acele părți în care materialele plastice trebuie să fie suflate în Spații strânse) este de a arăta detaliile.