

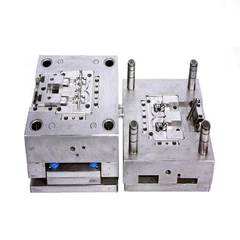
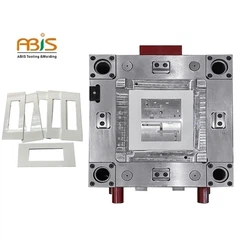

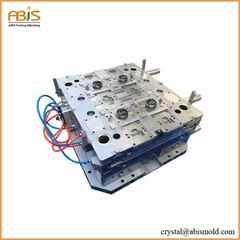





Proiectul dvs. de carcasă a bateriei PA66-GF35 este pe masă. Au venit cotațiile pentru scule: P20 la 28.000 USD, H13 la 42.000 USD. Întâlnirea de achiziții vrea o justificare pentru prima de 14.000 de dolari. Dar adevărata întrebare pe care nimeni nu o pune: la ce volum anual se sparge H13 față de P20 când utilizați nailon umplut cu sticlă la presiuni de producție?
Acest calcul, și zeci de asemenea, separă furnizorii care vă ajută să luați decizii mai bune de cei care răspund doar la cererile de cerere.
Suntem ABIS Mould, un furnizor de turnare prin injecție cu sediul în China-cu 28 de ani în activitate, care deservește OEM-uri de automobile, furnizori de nivel-1 și Tier-2 și producători de vehicule electrice din Europa și America de Nord. Această lucrare prezintă structurile de costuri, compromisurile și pragurile de calificare pe care le folosim intern atunci când evaluăm potrivirea programului și despre care credem că ar trebui să informeze modul în care ne evaluați pe noi și pe orice alt furnizor pe care îl luați în considerare.
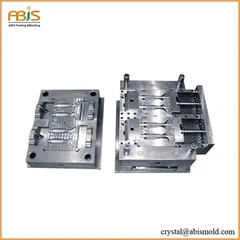
P20 versus H13 nu este o comparație simplă a costurilor. Este un calcul de durabilitate-față de-lungimea-programului, care depinde de materialul dvs., volumul anual și toleranța pentru uneltele de la mijlocul-programului-.
Iată matematica generală: H13 face față presiunilor de injecție mai mari necesare pentru nailonul-umplut cu sticlă și supraviețuiește de obicei peste marca de milion-cicluri. P20 începe să arate uzură în jur de 500.000–700.000 de cicluri în condiții similare. Pentru asuportul carcasei baterieirulând 1,2 milioane de unități anual, premium de 14.000 USD de la H13 se traduce prin evitarea re-uneltelor și zero întârzieri de la mijlocul-programului. Pentru un program de volum anual de 400.000 de unități, P20 ar putea fi apelul potrivit.
Punctul de renta-se modifică în funcție de agresivitatea materială. În cazul proiectelor PA umplute cu sticlă, am observat că punctul de trecere a scăzut la aproximativ 550.000 de cicluri cumulate, mai devreme decât sugerează majoritatea estimărilor generice. Echipa noastră de ingineri utilizează simularea fluxului de mucegai înainte de tăierea oțelului pentru a modela aceste modele de uzură pentru geometria și specificațiile materialelor dumneavoastră specifice.

Ce înseamnă asta pentru decizia ta:Dacă volumul total de viață al programului dvs. depășește 800.000 de unități și utilizați materiale armate, H13 premium se plătește de la sine. Putem executa calculul specific pentru proiectul dvs. - încărcați fișierele de design pe site-ul nostru și veți primi o analiză DFM în termen de 2 zile lucrătoare.
Economie Hot Runner: Deșeurile materiale sunt elementul rând ascuns

Sistemele cu canal cald costă cu 4.000 USD până la 12.000 USD mai mult decât setările cu canal rece în avans. Elementul rând atrage atenția în fiecare evaluare a achizițiilor.
Ce nu apare pe citat: canalele reci generează 15–20% deșeuri de material per shot, în timp ce canalele calde rămân sub 5%. În cazul programelor de-conectoare pentru automobile cu volum mare, această diferență se agravează rapid.
Lucrăm cu Mold Master, HUSKY, HASCO, DME, YUDO, INCOE și Thermoplaysisteme cu canal caldîn funcție de cerințele aplicației. Pe un recentProgramul conector PA66-GFrulând 800,000+ unități anuale, sistemul cu canal cald a generat economii de materiale care au rambursat investiția inițială în mai puțin de 9 luni. Matematica funcționează diferit pentru programele cu volum mai mic-. Uneori, Cold Runner este chemarea potrivită și vă vom spune asta.
Pentru proiectul dvs. specific: Calculul economiilor de material depinde de greutatea piesei, dimensiunea împușcăturii și costul materialului pe kilogram. Când solicitați o ofertă, includem estimări ale deșeurilor de materiale atât pentru opțiunile de rulare caldă, cât și pentru cea rece, astfel încât să puteți efectua apelul cu vizibilitate deplină.
Unde ne așezăm în peisajul furnizorilor
Peisajul furnizorilor de turnare prin injecție pentru automobile se întinde pe patru categorii distincte. Înțelegerea unde se potrivește fiecare tip de furnizor și unde ne potrivim, vă ajută să potriviți cerințele programului cu capacitatea furnizorului.
Integratori de nivel 1(Magna, Continental) operează în 28+ țări cu centre de inginerie dedicate. Sunt construite pentru programele de platforme OEM care necesită turnare prin injecție integrată cu asamblare, vopsire și logistică. Timpul de livrare este de 12-16 săptămâni; investițiile în scule încep în jur de 50.000 USD pentru suporturi simple, depășind 750.000 USD pentru matrițe mari pentru fascia exterioară. Dacă volumele dvs. anuale sunt sub 500.000 de unități sau dacă programul dvs. nu necesită integrare cu mai multe-procese, este posibil să plătiți pentru infrastructura pe care nu o veți folosi.
Unde ne potrivim:ABIS Mold operează ca un specialist din China-cu 28 de ani de experiență în fabricarea de matrițe-și o echipă de 100+ ingineri și tehnicieni. Unitatea noastră din Shenzhen rulează mașini de presare de la 80T la 1600T, cu o capacitate anuală de peste 400 de matrițe. Nu suntem Magna. Nu avem 28 de țări și nu rulăm asamblarea finală a vehiculelor. Ce oferim:
- Rapoartele DFM sunt livrate în 2 zile lucrătoare
- Livrarea probei T1 în 3–4 săptămâni pentru complexitate standard
- Dorința de a se implica în programe pe care Tier-1 le-ar considera prea mici
- 60% din producția noastră exportă deja în Europa și America de Nord, așa că înțelegem așteptările de calitate occidentale
Furnizori cu sediul-Chinaîncă livrează mostre T1 mai rapid și la costuri mai mici pentru scule decât alternativele interne, dar tarifele de 25% la sculele importate au redus avantajul costului debarcat. Pentru prototipuri de scule și producția de poduri, avantajul de viteză poate depăși tariful afectat. Pentru instrumentele de producție pentru programe cu orizont de 5+ ani, trebuie să luați în considerare imaginea totală a costului total.
Alternative Nearshore(Mexic, Canada) oferă termene de utilizare de 6-8 săptămâni, vizite mai ușoare ale site-ului și fără obligații pentru instrumentele conforme-USMCA. Prima față de furnizorii chinezi este de 20-35%, dar acest decalaj se reduce atunci când luați în considerare tarifele, volatilitatea mărfurilor și expunerea la IP.
Pentru programul dvs.:Dacă aveți nevoie de unelte rapide cu prețuri competitive, sisteme de calitate-auto (deținem IATF 16949 și ISO 9001) și un furnizor care poate scala de la prototip până la volume de producție, merită să fim evaluați.Obțineți o comparație de capabilități →
Certificarea IATF 16949 funcționează ca bilet de intrare pentru lanțurile de aprovizionare OEM. Fără certificare, fără listă de furnizori aprobați.
Dar certificarea este un podea, nu un plafon. Ceea ce contează este dacă furnizorul susține disciplina după plecarea auditorului.
Un Cpk peste 1,67 corespunde cu aproximativ 0,6 părți per milion defecte, cu trei ordine de mărime mai strict decât standardele industriale generale. Întrebarea este dacă datele de producție reale ale furnizorului dvs. se potrivesc cu datele lor de calificare PPAP douăsprezece luni mai târziu.
Statutul nostru: ABIS Mold deține certificarea IATF 16949, ISO 9001 pentru managementul calității și ISO 14001 pentru responsabilitatea de mediu. Implementăm APQP (Planificare avansată a calității produselor) pe toate programele auto noi și fiecărui proiect i se desemnează o echipă dedicată care urmărește de la proiectarea sculelor până la prima producție.

Înainte de construirea matriței, echipele noastre evaluează proiectarea pieselor dvs. pentru a oferi feedback proactiv DFM: răcire, aerisire, blocare, probleme de lipire a cavităților/miezului, posibilitate de împușcare scurtă, condiții de oțel subțire. Observăm probleme în revizuirea designului, nu în mostrele T1.
Am văzut echipe care pun statutul de certificare în fruntea criteriilor lor de verificare a furnizorilor, în special pentru programele de materiale-umplute cu sticlă în care controlul procesului afectează direct deformarea și stabilitatea dimensională. Pentru programele de mărfuri cu toleranțe iertătoare, contează mai puțin. Întrebarea este unde se află programul tău pe acel spectru.
Deciziile materiale în tranziția EV

Platformele de vehicule electrice au remaniat prioritățile de selecție a materialelor. Greutatea acumulatorului impune o taxă de reducere a ponderii fiecărei componente din jur care nu exista în programele ICE.
Pentru aplicații specifice-EV, cum ar ficarcase pentru bateriiși carcasele-conectoarelor de înaltă tensiune, PA66-GF35, PBT și PC-ul au devenit opțiuni implicite. Ignifugența (UL94 V-0), stabilitatea dimensională la temperaturi ridicate și proprietățile de izolare electrică contează mai mult decât costul pe kilogram.
Experiența noastră în materie de vehicule electrice:Prelucrăm întreaga gamă de materiale plastice de inginerie-automotive:
ABSpentru ornamente interioare, panouri de bord, carcase de iluminat
PBTpentru conectori, carcase, carcase pentru senzori
ARUNCA O PRIVIREpentru etanșări și bucșe în medii cu temperatură ridicată-
PA (nailon)pentru carcase oglinzi, roți dințate, bucșe, mânere de uși
PCpentru componente faruri, lentile faruri spate, panouri de bord
POMpentru angrenaje, cleme, elemente de fixare, regulatoare de geam
PPpentru bare de protecție, ornamente interioare, carcase baterie
Lucrăm cu oțel de la ASSAB, DAIDO, FINKL și LKM. Materialele noastre pentru cavități/miez includ STAVAX S136, S-7, H13 și NAK80, în funcție de cerințele aplicației.
Reglementările UE impun acum 25% conținut de plastic reciclat în vehiculele noi până în 2030. Dacă programul dvs. se lansează în 2027+ cu expunere pe piața europeană, lanțurile de aprovizionare validate cu rășină reciclată aparțin acum chestionarului dvs. de calificare a furnizorilor. În prezent, lucrăm cu clienții pentru a stabili canale de aprovizionare care să îndeplinească aceste cerințe.
Prevenirea defectelor: abordarea noastră

Urmele de scufundare, deformarea și liniile de sudură sunt previzibile. Întrebarea este dacă acestea sunt prezise înainte ca sculele să fie tăiate sau descoperite în timpul eșantionării T1.
Cum gestionăm asta:Executăm simularea fluxului de mucegai pe fiecare proiect de sculă înainte de tăierea oțelului. Facilitatea noastră include centre de prelucrare CNC, EDM-uri CNC (prelucrare electro-descărcată) și echipamente de șlefuire de precizie care ating toleranțe de până la ±0,005" (±0,127 mm).
În programele în care stabilitatea dimensională este critică (carcase baterie, suporturi structurale), introducem revizuirea DFM imediat după confirmarea comenzii, nu după înghețarea designului. Procesul nostru standard:
- Cotatie in 2 zile lucratoare
- Raport DFM în termen de 2 zile de la confirmarea comenzii, care acoperă unghiurile de aspirare, porți, răcire, aerisire
- Design matriță 3D completat cu detalii ale componentelor
- Actualizări săptămânale despre progres cu fotografii
- Eșantion T1 trimis pentru evaluarea clienților
- Ajustări și producție
Acest lucru nu garantează zero defecte. Înseamnă că problemele previzibile sunt abordate în proiectarea sculei, mai degrabă decât să apară ca surprize în timpul validării.
Evaluarea noastră (și a oricărui furnizor): ceea ce contează de fapt
În loc de criterii de evaluare generice, iată ce credem că ar trebui să întrebați oricărui furnizor de turnare prin injecție, inclusiv pe noi.
Certificari:IATF 16949 este mize de masă pentru lucrări auto. Întrebați dacă implementează APQP și cum arată procesul lor DFM. Deținem IATF 16949, ISO 9001 și ISO 14001.
Reactivitate DFM:Întrebați cât timp este nevoie pentru a primi feedback substanțial DFM. Nu „vom reveni la tine”, ci timpul real de răspuns. Al nostru este de 2 zile lucrătoare.
Capacitate si dotare:Care este intervalul lor de tonaj? Se pot ocupa de suportul tău actual și de carcasa mai mare a următorului tău program? Gama noastră: 80T până la 1600T. Capacitate anuală: 400+ matrițe.
Capacitatea materialului:Au experiență cu clasa dvs. de material specifică? Cere exemple. Procesăm ABS, PA, PBT, PC, PE, PEEK, PMMA, POM, PP și PVC în aplicații auto, medicale, electronice și de consum.
Acoperire geografică:Unde se livrează și ce procent din producție este export? 60% din producția noastră merge în Europa și America de Nord. Înțelegem cerințele de documentare occidentale și așteptările de calitate.
Capacitate de la-la-capăt:Pot gestiona conceptul-la-producție sau va trebui să gestionați mai mulți furnizori? Acoperim proiectarea produselor, crearea matrițelor, turnarea prin injecție, asamblarea și ambalarea sub un singur acoperiș.
Tranziția EV, restructurarea tarifelor și așteptările înăsprite de calitate se remodeleazăfurnizor de turnare prin injecție autorelatii. Furnizorii cu care merită să colaborați sunt cei care vă ajută să navigați în această complexitate, nu doar să cităm următorul instrument.
Dacă programul dvs. are nevoie de:
- Sisteme de calitate-automotive (IATF 16949, ISO 9001)
- Feedback DFM rapid și comunicare transparentă
- Capacitate de la prototip până la volume de producție
- Un furnizor cu 28 de ani de experiență-in fabricarea mucegaiului și un istoric dovedit de export
Ar trebui să vorbim.